


ਪਾਈਪ ਥਰਿੱਡ ਖਰਾਦ ਨੂੰ ਵੀ ਕਿਹਾ ਜਾਂਦਾ ਹੈਤੇਲ ਦੇਸ਼ ਖਰਾਦ,ਧਾਗਾ ਮੋੜਨਾ ਆਮ ਤੌਰ 'ਤੇ ਵਰਕਪੀਸ 'ਤੇ ਥਰਿੱਡਾਂ ਨੂੰ ਬਣਾਉਣ ਵਾਲੇ ਟੂਲ ਨਾਲ ਮਸ਼ੀਨ ਕਰਨ ਦੇ ਢੰਗ ਨੂੰ ਦਰਸਾਉਂਦਾ ਹੈ, ਜਿਸ ਵਿੱਚ ਮੁੱਖ ਤੌਰ 'ਤੇ ਮੋੜਨਾ, ਮਿਲਿੰਗ, ਟੈਪਿੰਗ, ਥਰਿੱਡਿੰਗ ਪੀਸਣਾ, ਪੀਸਣਾ ਅਤੇ ਵਾਵਰਵਿੰਡ ਕੱਟਣਾ ਸ਼ਾਮਲ ਹੈ। ਧਾਗੇ ਨੂੰ ਮੋੜਦੇ ਸਮੇਂ, ਮਿਲਿੰਗ ਅਤੇ ਪੀਸਦੇ ਸਮੇਂ, ਮਸ਼ੀਨ ਟੂਲ ਦੀ ਟ੍ਰਾਂਸਮਿਸ਼ਨ ਚੇਨ ਇਹ ਯਕੀਨੀ ਬਣਾਉਂਦੀ ਹੈ ਕਿ ਟਰਨਿੰਗ ਟੂਲ, ਮਿਲਿੰਗ ਕਟਰ ਜਾਂ ਗ੍ਰਾਈਂਡਿੰਗ ਵ੍ਹੀਲ ਵਰਕਪੀਸ ਦੇ ਹਰੇਕ ਕ੍ਰਾਂਤੀ ਲਈ ਇੱਕ ਲੀਡ ਦੁਆਰਾ ਵਰਕਪੀਸ ਦੇ ਧੁਰੇ ਦੇ ਨਾਲ ਸਹੀ ਅਤੇ ਸਮਾਨ ਰੂਪ ਵਿੱਚ ਚਲਦਾ ਹੈ। ਟੈਪਿੰਗ ਜਾਂ ਥਰਿੱਡਿੰਗ ਕਰਦੇ ਸਮੇਂ, ਟੂਲ (ਟੈਪ ਜਾਂ ਡਾਈ) ਵਰਕਪੀਸ ਦੇ ਸਾਪੇਖਕ ਘੁੰਮਦਾ ਹੈ, ਅਤੇ ਪਹਿਲਾ ਬਣਿਆ ਥਰਿੱਡ ਗਰੂਵ ਟੂਲ (ਜਾਂ ਵਰਕਪੀਸ) ਨੂੰ ਧੁਰੀ ਤੌਰ 'ਤੇ ਹਿਲਾਉਣ ਲਈ ਮਾਰਗਦਰਸ਼ਨ ਕਰਦਾ ਹੈ।
ਅਤੇ ਅਸੀਂ ਮੁੱਖ ਤੌਰ 'ਤੇ ਜੋ ਟੀਚਾ ਰੱਖ ਰਹੇ ਹਾਂ ਉਹ ਹੈ ਧਾਗੇ ਨੂੰ ਮੋੜਨਾਪਾਈਪ ਧਾਗੇ ਦੇ ਖਰਾਦ. ਥਰਿੱਡ ਬਣਾਉਣ ਵਾਲੇ ਟੂਲ ਜਾਂ ਥਰਿੱਡ ਕੰਘੀ ਟੂਲ ਦੀ ਵਰਤੋਂ ਪਾਈਪ ਥਰਿੱਡ ਲੇਥ 'ਤੇ ਥਰਿੱਡ ਨੂੰ ਮੋੜਨ ਲਈ ਕੀਤੀ ਜਾ ਸਕਦੀ ਹੈ। ਇੱਕ ਫਾਰਮਿੰਗ ਟਰਨਿੰਗ ਟੂਲ ਨਾਲ ਥਰਿੱਡਾਂ ਨੂੰ ਮੋੜਨਾ, ਝਿਜਕਣ ਵਾਲੇ ਟੂਲ ਦੀ ਬਣਤਰ ਸਧਾਰਨ ਹੈ, ਇਹ ਛੋਟੇ ਬੈਚ ਦੇ ਉਤਪਾਦਨ ਅਤੇ ਥਰਿੱਡਡ ਵਰਕਪੀਸ ਦੀ ਪ੍ਰੋਸੈਸਿੰਗ ਲਈ ਇੱਕ ਆਮ ਤਰੀਕਾ ਹੈ। ਥਰਿੱਡ ਕੰਘੀ ਟੂਲ ਨਾਲ ਥਰਿੱਡਾਂ ਨੂੰ ਮੋੜਨ ਵਿੱਚ ਉੱਚ ਉਤਪਾਦਨ ਕੁਸ਼ਲਤਾ ਹੁੰਦੀ ਹੈ, ਪਰ ਟੂਲ ਬਣਤਰ ਗੁੰਝਲਦਾਰ ਹੁੰਦੀ ਹੈ, ਅਤੇ ਇਹ ਸਿਰਫ ਦਰਮਿਆਨੇ ਅਤੇ ਵੱਡੇ ਪੈਮਾਨੇ ਦੇ ਉਤਪਾਦਨ ਵਿੱਚ ਬਰੀਕ-ਦੰਦਾਂ ਵਾਲੇ ਛੋਟੇ ਥਰਿੱਡਡ ਵਰਕਪੀਸ ਨੂੰ ਮੋੜਨ ਲਈ ਢੁਕਵਾਂ ਹੈ।
ਟ੍ਰੈਪੀਜ਼ੋਇਡਲ ਧਾਗੇ ਨੂੰ ਮੋੜਨ ਲਈ ਆਮ ਖਰਾਦ ਦੀ ਪਿੱਚ ਸ਼ੁੱਧਤਾ ਆਮ ਤੌਰ 'ਤੇ ਸਿਰਫ 8-9 ਤੱਕ ਹੀ ਪਹੁੰਚ ਸਕਦੀ ਹੈ, ਪਰ ਪੇਸ਼ੇਵਰਾਂ ਦੀ ਉਤਪਾਦਨ ਕੁਸ਼ਲਤਾ ਅਤੇ ਸ਼ੁੱਧਤਾਸੀਐਨਸੀ ਪਾਈਪ ਥਰਿੱਡਿੰਗ ਮਸ਼ੀਨਕਾਫ਼ੀ ਸੁਧਾਰ ਕੀਤਾ ਜਾਵੇਗਾ।
ਪਾਈਪ ਥ੍ਰੈੱਡਿੰਗ ਖਰਾਦਮਸ਼ੀਨਇੱਕ ਖਿਤਿਜੀ ਖਰਾਦ ਹੈ ਜੋ ਖਾਸ ਤੌਰ 'ਤੇ ਵੱਡੇ-ਵਿਆਸ ਦੀਆਂ ਪਾਈਪ ਫਿਟਿੰਗਾਂ ਨੂੰ ਮੋੜਨ ਲਈ ਤਿਆਰ ਕੀਤਾ ਗਿਆ ਹੈ। ਇਹ ਸਪਿੰਡਲ ਦੇ ਮੁਕਾਬਲਤਨ ਵੱਡੇ ਥਰੂ-ਹੋਲ ਵਿਆਸ (ਆਮ ਤੌਰ 'ਤੇ 135mm ਤੋਂ ਉੱਪਰ) ਅਤੇ ਸਪਿੰਡਲ ਬਾਕਸ ਦੇ ਅੱਗੇ ਅਤੇ ਪਿੱਛੇ ਇੱਕ ਚੱਕ ਦੁਆਰਾ ਦਰਸਾਇਆ ਗਿਆ ਹੈ।, ਵੱਡੇ-ਵਿਆਸ ਵਾਲੀਆਂ ਪਾਈਪਾਂ ਜਾਂ ਰਾਡਾਂ ਦੀ ਕਲੈਂਪਿੰਗ ਅਤੇ ਪ੍ਰੋਸੈਸਿੰਗ ਦੀ ਸਹੂਲਤ ਲਈ।
ਤੇਲ ਦੇਸ਼ਖਰਾਦਮਸ਼ੀਨਆਮ ਤੌਰ 'ਤੇ ਸਪਿੰਡਲ ਬਾਕਸ 'ਤੇ ਇੱਕ ਵੱਡਾ ਥਰੂ-ਦ-ਹੋਲ ਹੁੰਦਾ ਹੈ, ਅਤੇ ਵਰਕਪੀਸ ਨੂੰ ਸਪਿੰਡਲ ਦੇ ਦੋਵਾਂ ਸਿਰਿਆਂ 'ਤੇ ਦੋ ਚੱਕਾਂ ਦੁਆਰਾ ਕਲੈਂਪ ਕੀਤਾ ਜਾਂਦਾ ਹੈ ਤਾਂ ਜੋ ਥਰੂ-ਹੋਲ ਵਿੱਚੋਂ ਲੰਘਣ ਤੋਂ ਬਾਅਦ ਘੁੰਮ ਸਕੇ। ਟੂਲ ਨੂੰ ਫੀਡ ਕਰਨ ਦੇ ਆਮ ਤੌਰ 'ਤੇ ਦੋ ਤਰੀਕੇ ਹਨ: ਇੱਕ ਆਮ ਖਰਾਦ ਵਾਂਗ ਹੀ ਹੁੰਦਾ ਹੈ ਜੋ ਲੀਡ ਪੇਚ ਦੁਆਰਾ ਸਲਾਈਡ ਅਤੇ ਬੈੱਡ ਦੇ ਸਾਹਮਣੇ ਟੂਲ ਹੋਲਡਰ ਨੂੰ ਚਲਾਉਂਦਾ ਹੈ; ਦੂਜਾ ਬੈੱਡ ਦੇ ਕੇਂਦਰ ਵਿੱਚ ਸਲਾਈਡ 'ਤੇ ਫਲੈਟ ਕੰਘੀ ਹੈ। ਚਾਕੂ ਦਾ ਬਾਹਰੀ ਥਰਿੱਡ ਕੱਟਣ ਵਾਲਾ ਸਿਰ (ਇੱਕ ਆਟੋਮੈਟਿਕ ਓਪਨਿੰਗ ਅਤੇ ਕਲੋਜ਼ਿੰਗ ਥਰਿੱਡ ਕੱਟਣ ਵਾਲਾ ਸਿਰ ਦੇਖੋ) ਵਰਕਪੀਸ ਵਿੱਚ ਕੱਟਦਾ ਹੈ ਅਤੇ ਅੱਗੇ ਵਧਦਾ ਹੈ। ਲੰਬੇ ਪਾਈਪਾਂ ਨੂੰ ਪ੍ਰੋਸੈਸ ਕਰਨ ਲਈ ਕੁਝ ਮਸ਼ੀਨ ਟੂਲਸ ਵਿੱਚ ਵਰਕਪੀਸ ਸਪੋਰਟ ਡਿਵਾਈਸ ਵੀ ਹੁੰਦੇ ਹਨ, ਜਿਵੇਂ ਕਿ ਸੈਂਟਰ ਫਰੇਮ, ਇੱਕ ਟੂਲ ਰੈਸਟ, ਅਤੇ ਇੱਕ ਪਿਛਲਾ ਬਰੈਕਟ।
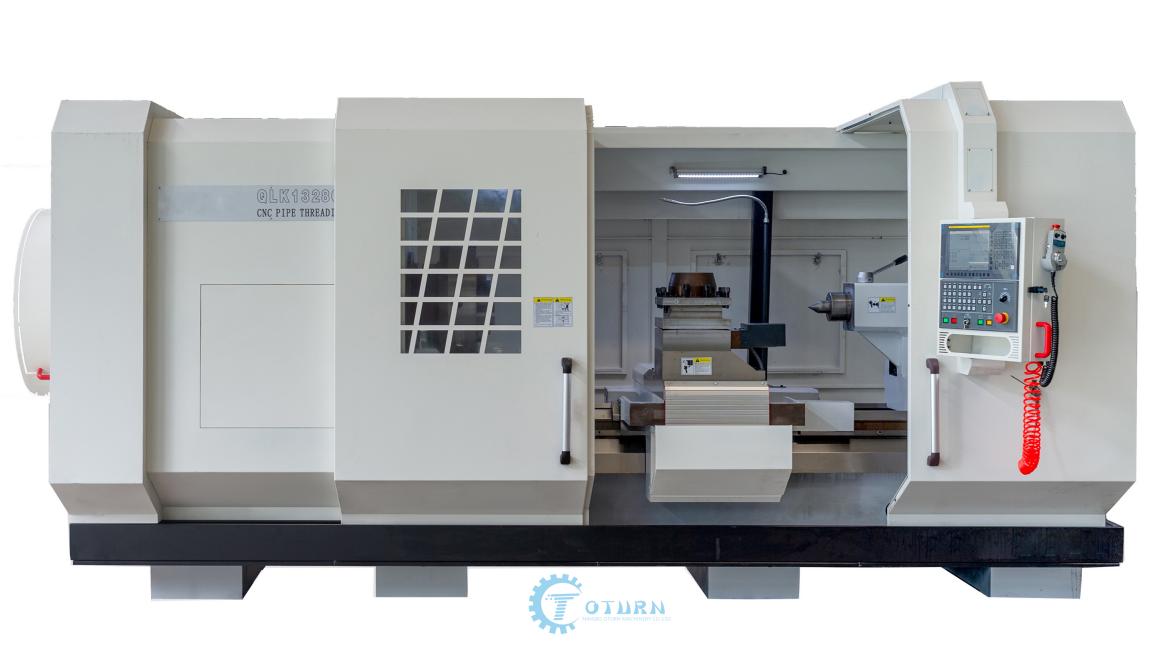
ਸੀਐਨਸੀ ਪਾਈਪ ਥ੍ਰੈਡਿੰਗ ਖਰਾਦਸਿਫਾਰਸ਼ ਕਰੋ
QLK1315 / QLK1320 / QLK1323 / QLK1325 / QLK1328 / QLK1336 / QLK1345 / QKL1353 / QLK1363
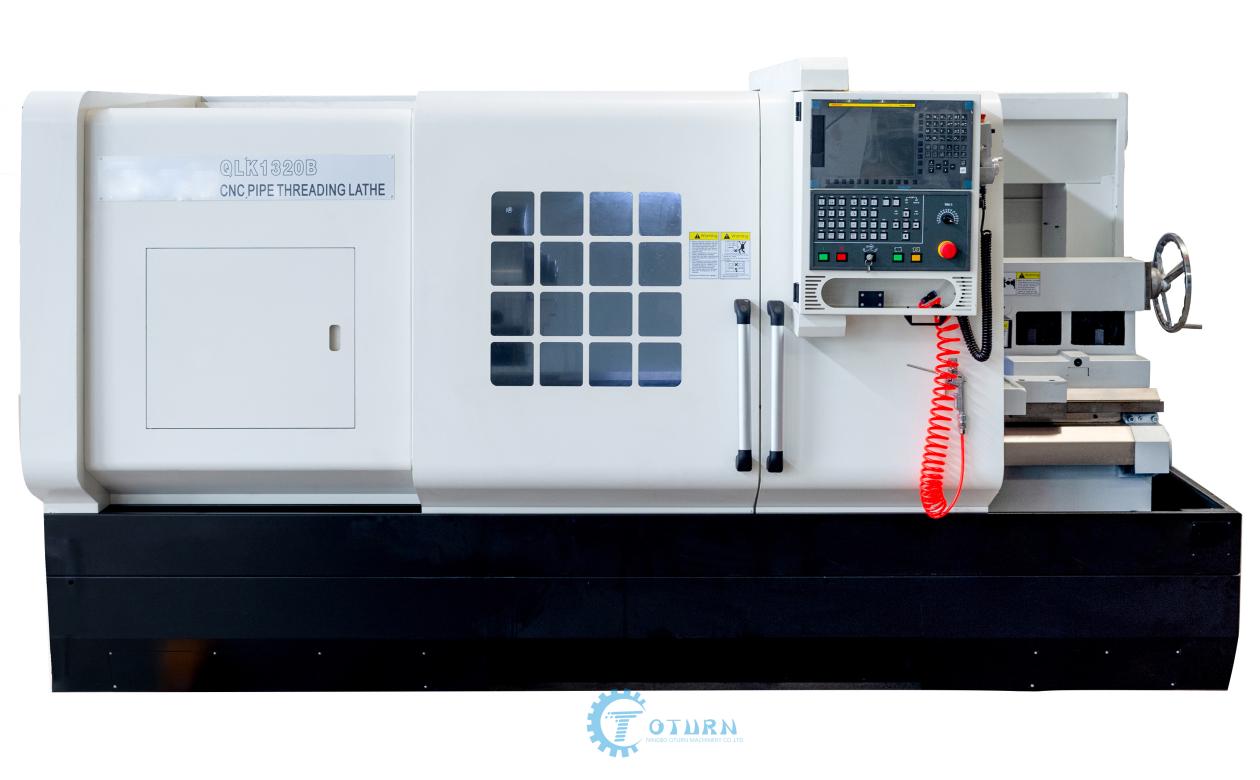
ਕਿਊਐਲਕੇ1320
ਦੀਆਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂਉੱਚ ਗੁਣਵੱਤਾਪਾਈਪ ਥ੍ਰੈੱਡਿੰਗ ਖਰਾਦ:
1. ਬੈੱਡ ਵਿੱਚ ਇੱਕ ਅਸਲੀ ਤਿੰਨ-ਪਰਤ ਵਾਲੀ ਕੰਧ ਬਣਤਰ ਹੈ, ਅਤੇ ਪਿਛਲੀ ਕੰਧ ਨੂੰ 12-ਡਿਗਰੀ ਝੁਕਾਅ ਵਾਲੇ ਪਲੇਨ ਨਾਲ ਵਿਵਸਥਿਤ ਕੀਤਾ ਗਿਆ ਹੈ, ਜੋ ਮਸ਼ੀਨ ਟੂਲ ਦੀ ਕਠੋਰਤਾ ਨੂੰ ਬਹੁਤ ਸੁਧਾਰਦਾ ਹੈ।
2. ਮੁੱਖ ਟਰਾਂਸਮਿਸ਼ਨ ਚੇਨ ਗ੍ਰੇਡੇਡ ਟਰਾਂਸਮਿਸ਼ਨ ਹੈ, ਜੋ ਮਸ਼ੀਨ ਟੂਲ ਦੀ ਊਰਜਾ ਦੀ ਖਪਤ ਅਤੇ ਸ਼ੋਰ ਨੂੰ ਘਟਾਉਂਦੀ ਹੈ।
3. ਵੱਖਰੇ ਹਾਈਡ੍ਰੌਲਿਕ ਬਾਕਸ, ਕੇਂਦਰੀਕ੍ਰਿਤ ਲੁਬਰੀਕੇਸ਼ਨ, ਅਤੇ ਸ਼ਕਤੀਸ਼ਾਲੀ ਕੂਲਿੰਗ ਦੀ ਵਰਤੋਂ ਨਾ ਸਿਰਫ਼ ਸਪਿੰਡਲ ਦੇ ਤਾਪਮਾਨ ਨੂੰ ਘਟਾਉਂਦੀ ਹੈ, ਸਗੋਂ ਸਪਿੰਡਲ ਬਾਕਸ ਦੀ ਸਫਾਈ ਅਤੇ ਲੁਬਰੀਕੇਸ਼ਨ ਨੂੰ ਵੀ ਪ੍ਰਭਾਵਸ਼ਾਲੀ ਢੰਗ ਨਾਲ ਬਣਾਈ ਰੱਖਦੀ ਹੈ।
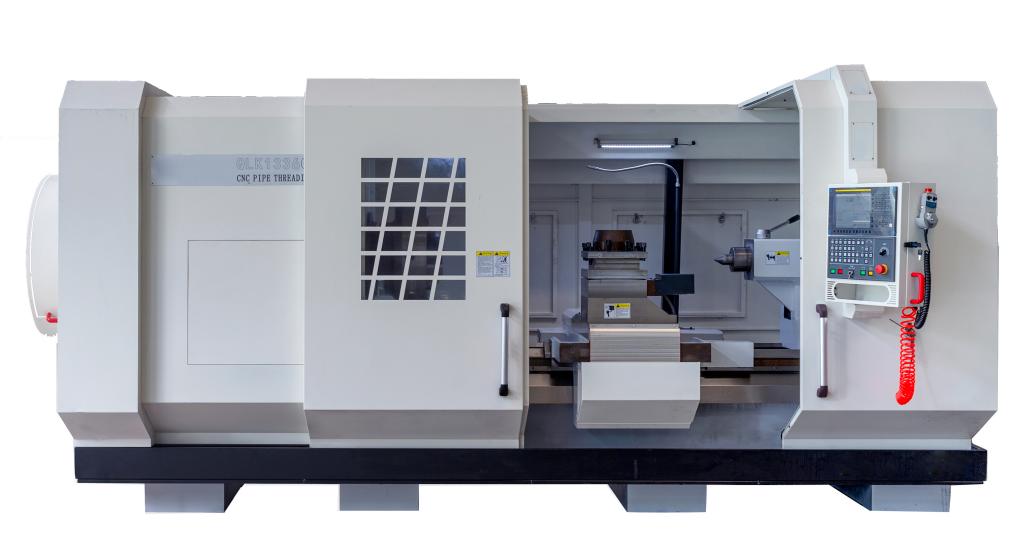
ਕਿਊਐਲਕੇ1336
ਕਿਊਐਲਕੇ1336ਸੀ.ਐਨ.ਸੀ. ਤੇਲ ਦੇਸ਼ ਖਰਾਦਇੱਕ ਨਵਾਂ ਡਿਜ਼ਾਈਨ ਕੀਤਾ ਗਿਆ CNC ਪਾਈਪ ਥ੍ਰੈਡਿੰਗ ਲੇਥ ਹੈ। ਮੁੱਖ ਡਰਾਈਵ ਚੁਣੇ ਹੋਏ ਸਪਿੰਡਲ ਸਰਵੋ ਮੋਟਰ ਦੀ ਰੇਟ ਕੀਤੀ ਫ੍ਰੀਕੁਐਂਸੀ ਵਰਕਿੰਗ ਰੇਂਜ ਨਾਲ ਮੇਲ ਕਰਨ ਲਈ ਤਿਆਰ ਕੀਤੀ ਗਈ ਹੈ। ਪੂਰੀ ਸਟੈਪਲੈੱਸ ਸਪੀਡ ਰੈਗੂਲੇਸ਼ਨ, ਚੌੜੀ ਸਪੀਡ ਰੈਗੂਲੇਸ਼ਨ ਰੇਂਜ, ਜੋ ਨਾ ਸਿਰਫ਼ ਹਾਈ-ਸਪੀਡ ਥ੍ਰੈਡ ਫਿਨਿਸ਼ਿੰਗ ਦੀਆਂ ਜ਼ਰੂਰਤਾਂ ਨੂੰ ਪੂਰਾ ਕਰਦੀ ਹੈ, ਸਗੋਂ ਉੱਚ ਕੱਟਣ ਦੀ ਕੁਸ਼ਲਤਾ ਅਤੇ ਘੱਟ ਸ਼ੋਰ ਵੀ ਹੈ।
ਪਾਈਪ ਥ੍ਰੈਡਿੰਗ ਖਰਾਦ ਦੇ ਫਾਇਦੇ ਅਤੇ ਫਾਇਦੇ
(1) ਮਸ਼ੀਨ ਬਾਡੀ
ਬਾਡੀ ਰੇਲ ਦੀ ਚੌੜਾਈ 650mm ਹੈ, ਸਮੱਗਰੀ HT300 ਹੈ। ਅਲਟਰਾਸੋਨਿਕ ਫ੍ਰੀਕੁਐਂਸੀ ਕੁਐਂਚਿੰਗ HRC52 ਤੱਕ ਪ੍ਰਾਪਤ ਕੀਤੀ ਜਾਂਦੀ ਹੈ। ਉੱਚ-ਸ਼ੁੱਧਤਾ ਪੀਸਣ ਵਾਲੀ ਮਸ਼ੀਨ ਦੁਆਰਾ ਪੀਸਣ ਤੋਂ ਬਾਅਦ ਖੁਰਦਰਾਪਨ Ra0.63 ਹੈ। ਇਸ ਵਿੱਚ ਉੱਚ-ਸ਼ੁੱਧਤਾ ਅਤੇ ਘ੍ਰਿਣਾ ਪ੍ਰਦਰਸ਼ਨ ਹੈ। ਮਸ਼ੀਨ ਬਾਡੀ ਇੱਕ ਅਨਿੱਖੜਵਾਂ ਢਾਂਚਾ ਹੈ, ਜੋ ਮਸ਼ੀਨ ਟੂਲ ਦੀ ਕਠੋਰਤਾ ਨੂੰ ਬਹੁਤ ਸੁਧਾਰਦਾ ਹੈ।
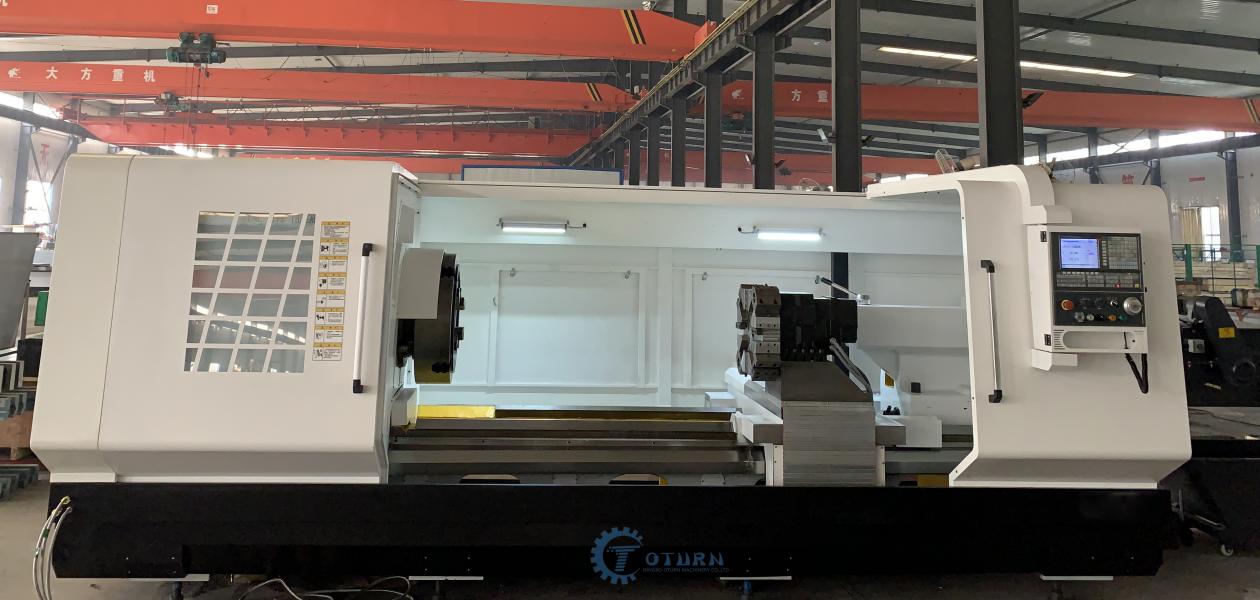
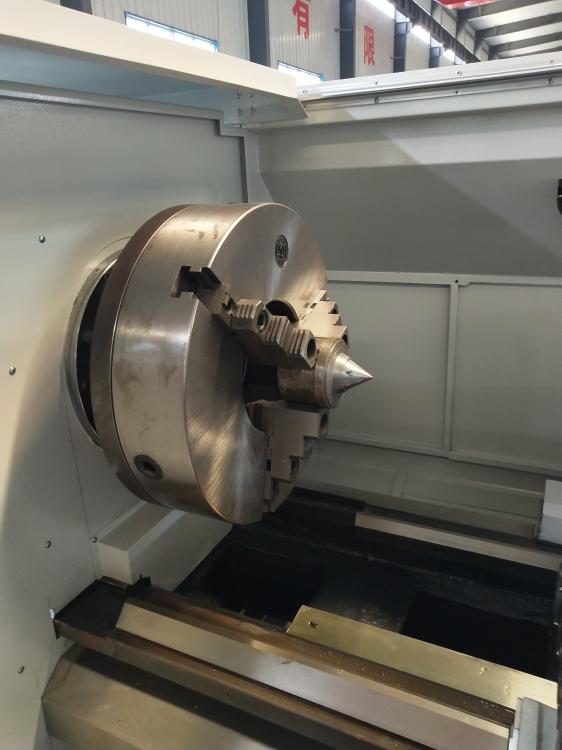
(2)ਸੀਐਨਸੀ ਤੇਲ ਦੇਸ਼ ਐਮਅਚਾਈਨਜ਼ਹੈੱਡ ਬਾਕਸ
ਇੰਟੈਗਰਲ ਗੀਅਰ ਬਾਕਸ ਕਿਸਮ ਸਪਿੰਡਲ ਯੂਨਿਟ, ਹਾਈ ਪਾਵਰ ਸਪਿੰਡਲ ਸਰਵੋ ਮੋਟਰ,
ਦੋ-ਸਪੀਡ ਟ੍ਰਾਂਸਮਿਸ਼ਨ, ਸਟੈਪਲੈੱਸ ਸਪੀਡ ਰੈਗੂਲੇਸ਼ਨ।
ਸਪੀਡ ਰੈਗੂਲੇਸ਼ਨ ਦੀ ਵਿਸ਼ਾਲ ਸ਼੍ਰੇਣੀ, ਨਾ ਸਿਰਫ਼ ਹਾਈ-ਸਪੀਡ ਥਰਿੱਡ ਫਿਨਿਸ਼ਿੰਗ ਦੀਆਂ ਜ਼ਰੂਰਤਾਂ ਨੂੰ ਪੂਰਾ ਕਰਨ ਲਈ, ਸਗੋਂ ਕੁਸ਼ਲ ਕੱਟਣ ਨੂੰ ਪ੍ਰਾਪਤ ਕਰਨ ਲਈ ਵੀ। ਮਸ਼ੀਨ ਨੂੰ ਘੱਟ ਸ਼ੋਰ, ਚੰਗੀ ਆਵਾਜ਼ ਦੀ ਗੁਣਵੱਤਾ ਨੂੰ ਯਕੀਨੀ ਬਣਾਉਣ ਲਈ ਬੁਝਾਇਆ ਅਤੇ ਸ਼ੁੱਧਤਾ ਵਾਲਾ ਪੀਸਣ ਵਾਲਾ ਗੇਅਰ, ਉੱਚ ਗੁਣਵੱਤਾ ਵਾਲੇ ਬੇਅਰਿੰਗ।
ਸਪਿੰਡਲ ਬਾਕਸ ਮਜ਼ਬੂਤ ਬਾਹਰੀ ਸਰਕੂਲੇਸ਼ਨ ਕੂਲਿੰਗ ਲੁਬਰੀਕੇਸ਼ਨ ਦੀ ਵਰਤੋਂ ਕਰਦਾ ਹੈ,
ਇਹ ਨਾ ਸਿਰਫ਼ ਸਪਿੰਡਲ ਦੇ ਤਾਪਮਾਨ ਨੂੰ ਘਟਾਉਂਦਾ ਹੈ, ਸਗੋਂ ਸਪਿੰਡਲ ਬਾਕਸ ਦੀ ਸਫਾਈ ਅਤੇ ਲੁਬਰੀਕੇਸ਼ਨ ਵੀ ਰੱਖਦਾ ਹੈ।
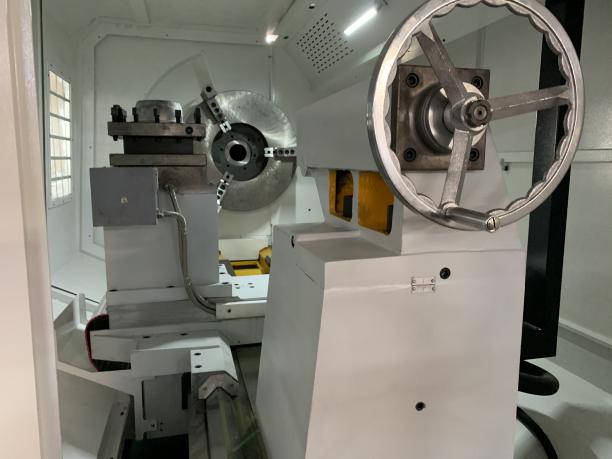
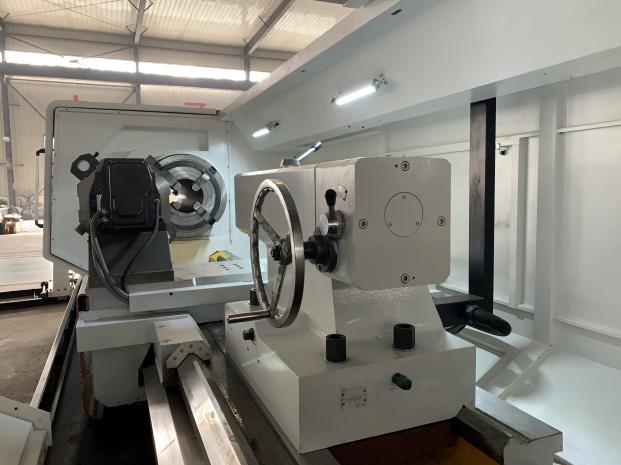
(3) ਟੇਲਸਟਾਕ
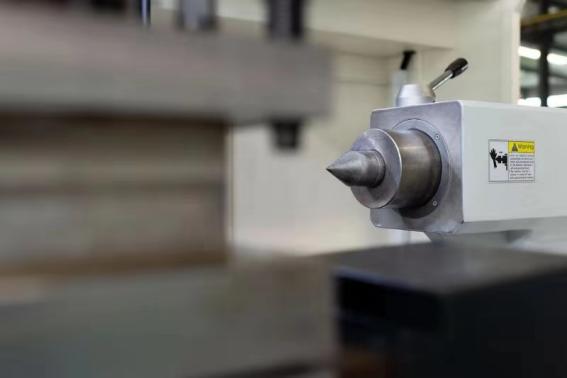
ਇਹ ਮਸ਼ੀਨ ਟੂਲ φ120 ਟੇਲਸਟਾਕ ਸਪਿੰਡਲ ਦੇ ਨਾਲ ਮਿਆਰੀ ਹੈ। ਮੋਹਸ 6# ਟਾਪ।
(4) ਡਬਲ-ਐਕਸਿਸ ਫੀਡ
X ਧੁਰਾ ਅਤੇ Z ਧੁਰਾ ਦੋਵੇਂ ਉੱਚ ਸ਼ੁੱਧਤਾ ਵਾਲੇ ਬਾਲ ਸਕ੍ਰੂ ਡਾਇਰੈਕਟ ਡਰਾਈਵ ਅਤੇ ਲੀਡ ਸਕ੍ਰੂ ਪ੍ਰੀਸਟ੍ਰੈਸ ਟੈਂਸ਼ਨ ਢਾਂਚੇ ਨੂੰ ਅਪਣਾਉਂਦੇ ਹਨ। ਸ਼ੁੱਧਤਾ ਵਾਲੇ ਬਾਲ ਸਕ੍ਰੂ ਬੇਅਰਿੰਗਾਂ ਦੀ ਵਰਤੋਂ ਸਥਿਤੀ ਅਤੇ ਸਹਾਇਤਾ ਲਈ ਕੀਤੀ ਜਾਂਦੀ ਹੈ; Z ਸ਼ਾਫਟ ਸਕ੍ਰੂ ਨਟ ਰੈਕ ਇੱਕ ਅਨਿੱਖੜਵਾਂ ਕਾਸਟਿੰਗ ਢਾਂਚਾ ਹੈ।
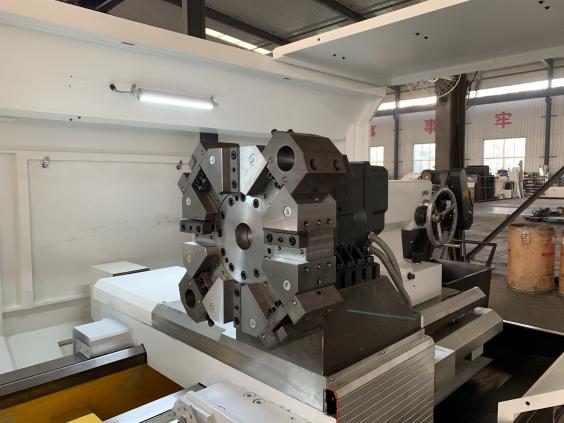
(5) ਸੀਐਨਸੀ ਬੁਰਜ
(HAK21280) CNC ਵਰਟੀਕਲ ਟੂਲ ਹੋਲਡਰ ਨੂੰ ਅਪਣਾਉਂਦਾ ਹੈ। ਇਸ ਵਿੱਚ ਉੱਚ ਸ਼ੁੱਧਤਾ, ਨਿਰਵਿਘਨ ਰੋਟੇਸ਼ਨ, ਸਧਾਰਨ ਸੰਚਾਲਨ ਆਦਿ ਦੀਆਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਹਨ।
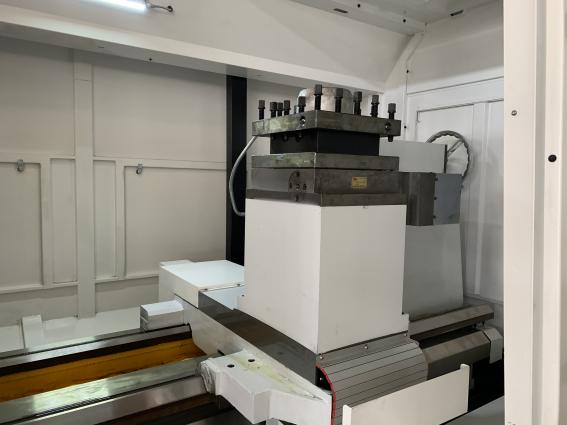
ਚੁਣਨ ਦੇ ਚਾਰ ਕਾਰਨਸੀਐਨਸੀ ਪਾਈਪ ਥਰਿੱਡਿੰਗmਅਚਾਈਨ ਜਾਂਤੇਲ ਦੇਸ਼ ਮਸ਼ੀਨਿੰਗ ਖਰਾਦ
1. ਦਪਾਈਪ ਧਾਗੇ ਵਾਲਾ ਖਰਾਦਇਸ ਵਿੱਚ ਉੱਚ ਪੱਧਰੀ ਆਟੋਮੇਸ਼ਨ, ਉੱਚ ਕੁਸ਼ਲਤਾ ਅਤੇ ਉੱਚ ਸ਼ੁੱਧਤਾ, ਵਿਆਪਕ ਐਪਲੀਕੇਸ਼ਨ ਰੇਂਜ, ਅਤੇ ਸਧਾਰਨ ਸੰਚਾਲਨ ਦੀਆਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਹਨ।
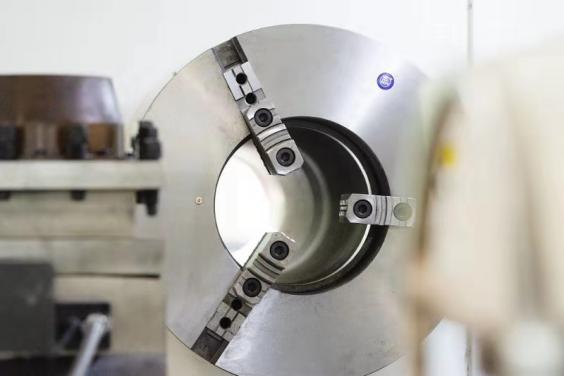
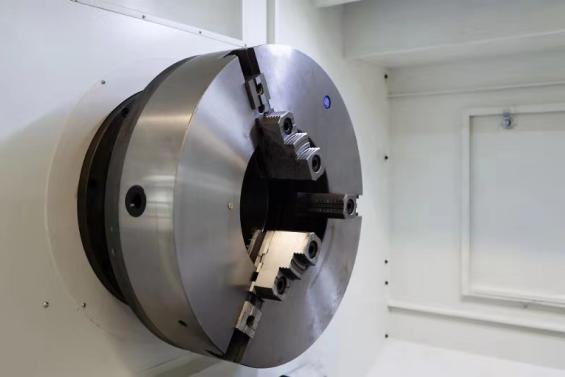
2. ਬੈੱਡਸਾਈਡ ਬਾਕਸ ਇੱਕ ਫ੍ਰੀਕੁਐਂਸੀ ਕਨਵਰਜ਼ਨ ਮੋਟਰ ਦੁਆਰਾ ਚਲਾਇਆ ਜਾਂਦਾ ਹੈ, ਜਿਸ ਵਿੱਚ ਸਟੈਪਲੈੱਸ ਸਪੀਡ ਬਦਲਾਅ ਹੁੰਦਾ ਹੈ। ਮਸ਼ਹੂਰ ਘਰੇਲੂ ਨਿਰਮਾਤਾਵਾਂ ਤੋਂ ਸਪਿੰਡਲ ਬੇਅਰਿੰਗ, ਮਸ਼ਹੂਰ ਘਰੇਲੂ ਬ੍ਰਾਂਡਾਂ ਤੋਂ ਤਿੰਨ-ਜਬਾੜੇ ਵਾਲੇ ਚੱਕ।
3. ਸੰਖਿਆਤਮਕ ਨਿਯੰਤਰਣ ਪ੍ਰਣਾਲੀ ਦਾ ਮਾਡਿਊਲਰ ਡਿਜ਼ਾਈਨ ਡੀਬੱਗ ਕਰਨਾ ਆਸਾਨ ਅਤੇ ਬਣਾਈ ਰੱਖਣਾ ਆਸਾਨ ਹੈ। x ਅਤੇ z ਧੁਰੇ ਉੱਚ-ਪਾਵਰ, ਸਰਵੋ ਮੋਟਰਾਂ, ਉੱਨਤ ਪ੍ਰਦਰਸ਼ਨ ਅਤੇ ਮਜ਼ਬੂਤ ਭਰੋਸੇਯੋਗਤਾ ਨੂੰ ਅਪਣਾਉਂਦੇ ਹਨ।
4. ਇਹ ਕਾਸਟ ਬੈੱਡ ਸੈਡਲ, ਸਲਾਈਡ ਪਲੇਟ, ਵਾਜਬ ਅੰਦਰੂਨੀ ਰਿਬ ਲੇਆਉਟ, ਉੱਚ ਸ਼ੁੱਧਤਾ ਬਾਲ ਸਕ੍ਰੂ, ਉੱਚ ਸ਼ੁੱਧਤਾ, ਅਤੇ ਸਹੀ ਪ੍ਰਸਾਰਣ ਨੂੰ ਅਪਣਾਉਂਦਾ ਹੈ।
ਮੁੱਖ ਹਿੱਸਿਆਂ ਦੀਆਂ ਤਸਵੀਰਾਂ
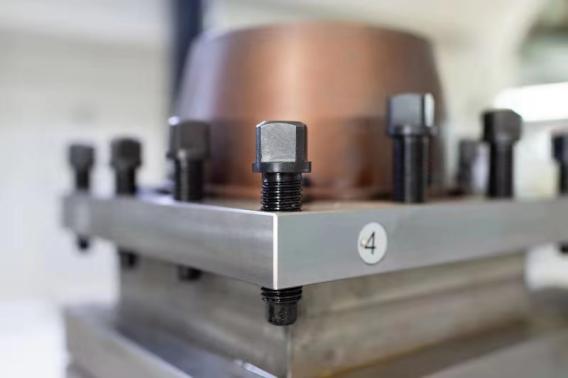
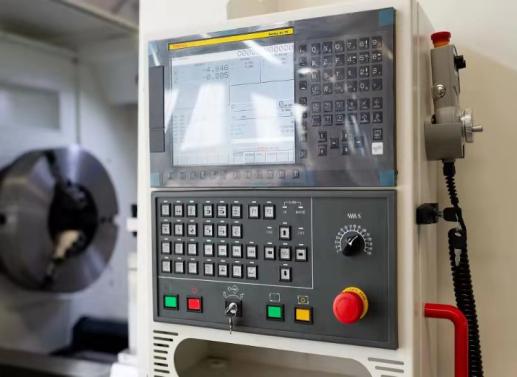
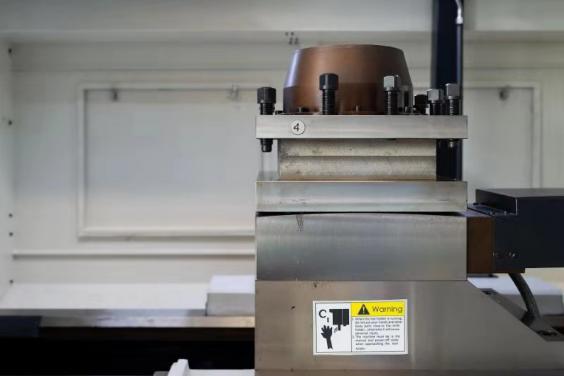
ਮਿਆਰੀ ਸੰਰਚਨਾ
ਚਾਰ-ਸਟੇਸ਼ਨ ਇਲੈਕਟ੍ਰਿਕ ਟੂਲ ਪੋਸਟ, ਆਟੋਮੈਟਿਕ ਸੈਂਟਰਲਾਈਜ਼ਡ ਲੁਬਰੀਕੇਸ਼ਨ, ਕੂਲਿੰਗ ਸਿਸਟਮ, ਅਰਧ-ਬੰਦ ਸੁਰੱਖਿਆ ਕਵਰ।
ਇਹ ਉਤਪਾਦ ਮਸ਼ੀਨਰੀ ਨਿਰਮਾਣ, ਪੈਟਰੋਲੀਅਮ, ਰਸਾਇਣਕ, ਕੋਲਾ, ਭੂ-ਵਿਗਿਆਨਕ ਖੋਜ, ਸ਼ਹਿਰੀ ਜਲ ਸਪਲਾਈ ਅਤੇ ਡਰੇਨੇਜ, ਅਤੇ ਹੋਰ ਉਦਯੋਗਾਂ ਵਿੱਚ ਮਕੈਨੀਕਲ ਪ੍ਰੋਸੈਸਿੰਗ ਕਾਰਜਾਂ ਵਿੱਚ ਵਿਆਪਕ ਤੌਰ 'ਤੇ ਵਰਤਿਆ ਜਾਂਦਾ ਹੈ।
ਬਾਕੀ ਮੁੱਖ ਭਾਗਾਂ ਵਿੱਚ ਸ਼ਾਮਲ ਹਨਡ੍ਰਿਲ ਪਾਈਪ ਅਤੇ ਕਪਲਿੰਗ.
ਪੈਟਰੋਲੀਅਮ ਉਦਯੋਗ ਇੱਕ ਉਦਯੋਗਿਕ ਖੇਤਰ ਹੈ ਜੋ ਪੈਟਰੋਲੀਅਮ (ਕੁਦਰਤੀ ਪੈਟਰੋਲੀਅਮ, ਤੇਲ ਸ਼ੈਲ, ਅਤੇ ਕੁਦਰਤੀ ਗੈਸ ਸਮੇਤ) ਕੱਢਦਾ ਹੈ ਅਤੇ ਇਸਨੂੰ ਸੋਧਦਾ ਅਤੇ ਪ੍ਰੋਸੈਸ ਕਰਦਾ ਹੈ। ਇਹ ਤੇਲ ਖੇਤਰ ਭੂ-ਵਿਗਿਆਨਕ ਖੋਜ, ਤੇਲ ਖੇਤਰ ਵਿਕਾਸ ਅਤੇ ਤੇਲ ਖੋਜ, ਆਵਾਜਾਈ, ਰਿਫਾਇਨਿੰਗ ਅਤੇ ਪ੍ਰੋਸੈਸਿੰਗ ਇਕਾਈਆਂ ਤੋਂ ਬਣਿਆ ਹੈ।
ਤੇਲ ਅਤੇ ਗੈਸ ਉਦਯੋਗ ਵਿੱਚ ਟਿਊਬਿੰਗ ਲਈ ਸਭ ਤੋਂ ਵੱਧ ਵਰਤਿਆ ਜਾਣ ਵਾਲਾ ਸ਼ਬਦ ਪੈਟਰੋਲੀਅਮ ਟਿਊਬਿੰਗ (OCTG) ਹੈ। ਪੈਟਰੋਲੀਅਮ ਪਾਈਪਾਂ ਦਾ ਉਦੇਸ਼ ਵੱਖਰਾ ਹੋ ਸਕਦਾ ਹੈ: ਇਹਨਾਂ ਦੀ ਵਰਤੋਂ ਗੈਸ, ਤੇਲ, ਪਾਣੀ, ਭਾਫ਼, ਆਦਿ ਨੂੰ ਕੱਢਣ ਜਾਂ ਟੀਕਾ ਲਗਾਉਣ ਲਈ ਕੀਤੀ ਜਾ ਸਕਦੀ ਹੈ, ਅਤੇ ਖਾਸ ਐਪਲੀਕੇਸ਼ਨਾਂ ਦੇ ਅਨੁਸਾਰ ਕੇਸਿੰਗ ਜਾਂ ਟਿਊਬਿੰਗ ਵਿੱਚ ਵੰਡਿਆ ਜਾ ਸਕਦਾ ਹੈ। ਕੇਸਿੰਗ ਦੀ ਵਰਤੋਂ ਤੇਲ ਦੇ ਖੂਹਾਂ ਨੂੰ ਟਿਕਾਊਤਾ ਬਣਾਈ ਰੱਖਣ ਲਈ ਅੰਦਰੂਨੀ ਜਾਂ ਬਾਹਰੀ ਪ੍ਰਦੂਸ਼ਕਾਂ ਦੇ ਖੋਰੇ ਦਾ ਵਿਰੋਧ ਕਰਨ ਵਿੱਚ ਮਦਦ ਕਰਨ ਲਈ ਇੱਕ ਸੁਰੱਖਿਆ ਪਰਤ ਵਜੋਂ ਕੀਤੀ ਜਾਂਦੀ ਹੈ; ਟਿਊਬਿੰਗ ਦੀ ਵਰਤੋਂ ਤੇਲ ਨੂੰ ਟੀਕਾ ਲਗਾਉਣ ਜਾਂ ਕੱਢਣ ਲਈ ਕੀਤੀ ਜਾਂਦੀ ਹੈ।
ਪਾਈਪ ਧਾਗਾਆਈ.ਐਨ.ਜੀ. ਮਸ਼ੀਨ ਟੂਲ ਇਹਨਾਂ ਦੀ ਵਰਤੋਂ ਤੇਲ ਪਾਈਪਾਂ ਨੂੰ ਪ੍ਰੋਸੈਸ ਕਰਨ ਲਈ ਕੀਤੀ ਜਾਂਦੀ ਹੈ, ਜੋ ਕਿ ਪੈਟਰੋਲੀਅਮ ਉਦਯੋਗ ਵਿੱਚ ਵਿਆਪਕ ਤੌਰ 'ਤੇ ਵਰਤੀਆਂ ਜਾਂਦੀਆਂ ਹਨ। ਇਹ ਇੱਕ ਸਟੀਲ ਪਾਈਪ ਹੈ ਜੋ ਤੇਲ ਦੇ ਖੂਹਾਂ ਵਿੱਚ ਤੇਲ ਅਤੇ ਕੁਦਰਤੀ ਗੈਸ ਦੀ ਢੋਆ-ਢੁਆਈ ਲਈ ਵਰਤੀ ਜਾਂਦੀ ਹੈ। ਇਹ ਕੇਸਿੰਗ ਵਿੱਚ ਸਥਾਪਿਤ ਕੀਤੀ ਜਾਂਦੀ ਹੈ, ਅਤੇ ਤੇਲ ਅਤੇ ਗੈਸ ਤੇਲ ਪਾਈਪ ਤੋਂ ਖੂਹ ਦੇ ਸਿਰੇ ਤੱਕ ਵਹਿੰਦੇ ਹਨ।
ਟਿਊਬਿੰਗ ਧਾਗੇ ਦੇ ਦੋ ਆਕਾਰ ਹਨ, ਇੱਕ V-ਆਕਾਰ ਦਾ ਟੇਪਰ ਪਾਈਪ ਧਾਗਾ ਹੈ ਜਿਸਦਾ ਗੁੰਬਦ ਗੋਲ ਤਲ ਹੈ ਜਿਸਦੇ 8 ਦੰਦ ਪ੍ਰਤੀ ਇੰਚ ਹਨ, ਅਤੇ ਦੂਜਾ V-ਆਕਾਰ ਦਾ ਟੇਪਰ ਪਾਈਪ ਧਾਗਾ ਹੈ ਜਿਸਦਾ ਗੁੰਬਦ ਗੋਲ ਤਲ ਹੈ ਜਿਸਦੇ 10 ਦੰਦ ਪ੍ਰਤੀ ਇੰਚ ਹਨ।
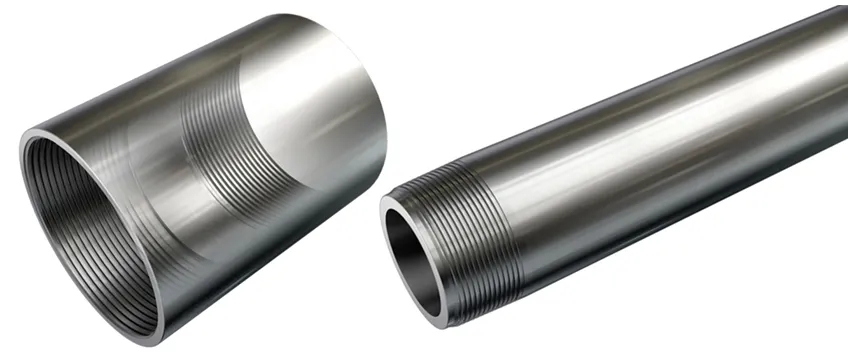
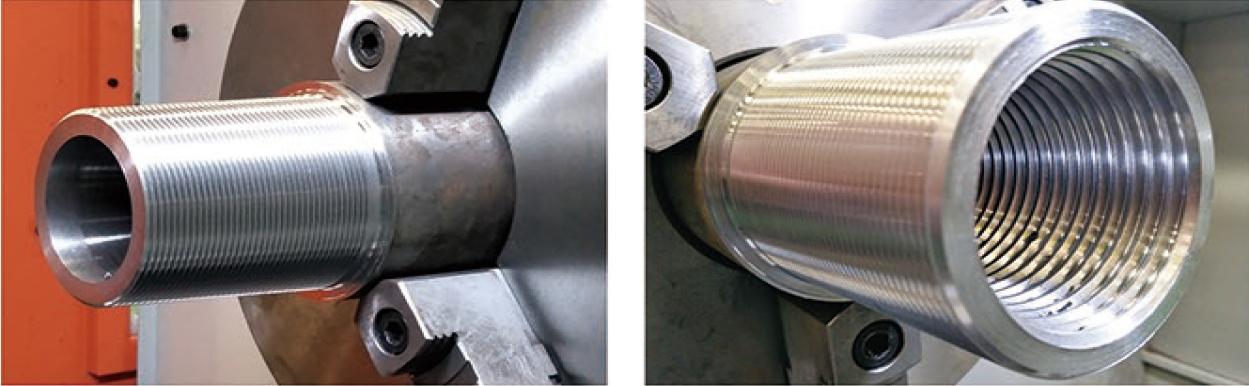
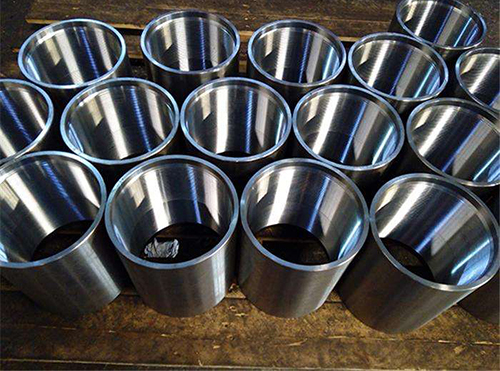
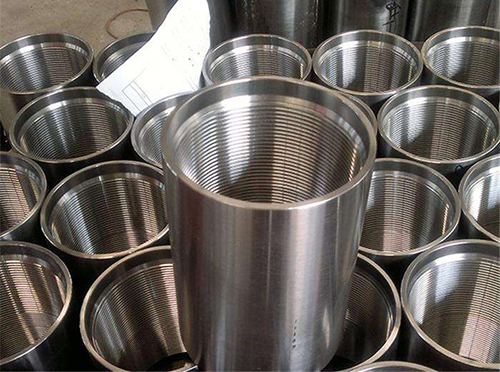
ਇੱਕ ਧਾਗਾ ਇੱਕ ਨਿਰੰਤਰ ਫੈਲਾਅ ਹੁੰਦਾ ਹੈ ਜਿਸ ਵਿੱਚ ਇੱਕ ਨਿਰਧਾਰਤ ਦੰਦ ਪ੍ਰੋਫਾਈਲ ਇੱਕ ਸਿਲੰਡਰ ਜਾਂ ਕੋਨ ਦੀ ਸਤ੍ਹਾ 'ਤੇ ਇੱਕ ਸਪਿਰਲ ਲਾਈਨ ਦੇ ਨਾਲ ਬਣਦਾ ਹੈ। ਧਾਗੇ ਨੂੰ ਮਸ਼ੀਨ ਕਰਨ ਦੇ ਬਹੁਤ ਸਾਰੇ ਤਰੀਕੇ ਹਨ, ਅਤੇ ਥਰੈਡਿੰਗ ਆਮ ਤੌਰ 'ਤੇ ਆਮ ਮਸ਼ੀਨਿੰਗ ਵਿੱਚ ਵਰਤੀ ਜਾਂਦੀ ਹੈ। ਜਦੋਂਮਸ਼ੀਨਿੰਗ ਧਾਗੇਇੱਕ ਖਿਤਿਜੀ ਖਰਾਦ 'ਤੇ, ਵਰਕਪੀਸ ਅਤੇ ਔਜ਼ਾਰ ਵਿਚਕਾਰ ਗਤੀ ਸਬੰਧ ਨੂੰ ਯਕੀਨੀ ਬਣਾਇਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। ਅਸਲ ਵਿੱਚਧਾਗਾ ਮੋੜਨਾ, ਕਈ ਕਾਰਨਾਂ ਕਰਕੇ, ਸਪਿੰਡਲ ਅਤੇ ਟੂਲ ਦੇ ਵਿਚਕਾਰ ਗਤੀ ਵਿੱਚ ਇੱਕ ਖਾਸ ਲਿੰਕ ਵਿੱਚ ਸਮੱਸਿਆਵਾਂ ਆਉਂਦੀਆਂ ਹਨ, ਜਿਸ ਨਾਲ ਧਾਗਾ ਮੋੜਨ ਦੌਰਾਨ ਅਸਫਲਤਾਵਾਂ ਹੁੰਦੀਆਂ ਹਨ ਅਤੇ ਆਮ ਉਤਪਾਦਨ ਪ੍ਰਭਾਵਿਤ ਹੁੰਦਾ ਹੈ। ਇਸ ਸਮੇਂ, ਇਸਨੂੰ ਸਮੇਂ ਸਿਰ ਹੱਲ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ।
ਵੱਡੀ ਖੁਰਦਰੀ ਦੀ ਸਮੱਸਿਆ ਨੂੰ ਕਿਵੇਂ ਹੱਲ ਕਰਨਾ ਹੈ, ਕੁਝ ਤਜਰਬੇਕਾਰ ਪਾਈਪ ਥਰਿੱਡ ਲੇਥ ਆਪਰੇਟਰਾਂ ਦੇ ਸੁਝਾਅ ਹੇਠਾਂ ਦਿੱਤੇ ਗਏ ਹਨ:
1. ਹਾਈ-ਸਪੀਡ ਸਟੀਲ ਟਰਨਿੰਗ ਟੂਲ ਨਾਲ ਮੋੜਦੇ ਸਮੇਂ, ਮੋੜਨ ਦੀ ਗਤੀ ਨੂੰ ਘਟਾਇਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ ਅਤੇ ਮੋੜਨ ਵਾਲਾ ਤੇਲ ਜੋੜਿਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ।
2. ਆਰਬਰ ਦੇ ਕਰਾਸ-ਸੈਕਸ਼ਨਲ ਖੇਤਰ ਨੂੰ ਵਧਾਓ ਅਤੇ ਐਕਸਟੈਂਸ਼ਨ ਦੀ ਲੰਬਾਈ ਘਟਾਓ (ਕਿਉਂਕਿ ਆਰਬਰ ਕਾਫ਼ੀ ਸਖ਼ਤ ਨਹੀਂ ਹੈ, ਇਸ ਲਈ ਕੱਟਣ ਦੌਰਾਨ ਇਹ ਵਾਈਬ੍ਰੇਸ਼ਨ ਦਾ ਸ਼ਿਕਾਰ ਹੁੰਦਾ ਹੈ)
3. ਟਰਨਿੰਗ ਟੂਲ ਦੇ ਲੰਬਕਾਰੀ ਸਾਹਮਣੇ ਵਾਲੇ ਕੋਣ ਨੂੰ ਘਟਾਓ ਅਤੇ ਵਿਚਕਾਰਲੀ ਸਲਾਈਡ ਪਲੇਟ ਦੇ ਸਕ੍ਰੂ ਨਟ ਦੇ ਕਲੀਅਰੈਂਸ ਨੂੰ ਐਡਜਸਟ ਕਰੋ (ਟਰਨਿੰਗ ਟੂਲ ਦਾ ਲੰਬਕਾਰੀ ਸਾਹਮਣੇ ਵਾਲਾ ਕੋਣ ਬਹੁਤ ਵੱਡਾ ਹੈ, ਅਤੇ ਵਿਚਕਾਰਲੀ ਸਲਾਈਡ ਸਕ੍ਰੂ ਨਟ ਦਾ ਕਲੀਅਰੈਂਸ ਬਹੁਤ ਵੱਡਾ ਹੈ, ਜੋ ਆਸਾਨੀ ਨਾਲ ਟੂਲ ਦਾ ਕਾਰਨ ਬਣੇਗਾ)
4. ਜਦੋਂ ਹਾਈ-ਸਪੀਡ ਥਰਿੱਡ ਮੋੜਿਆ ਜਾਂਦਾ ਹੈ, ਤਾਂ ਆਖਰੀ ਕੱਟ ਦੀ ਮੋੜਨ ਵਾਲੀ ਮੋਟਾਈ ਆਮ ਤੌਰ 'ਤੇ 0.1mm ਤੋਂ ਵੱਧ ਹੁੰਦੀ ਹੈ, ਅਤੇ ਚਿਪਸ ਧੁਰੀ ਦਿਸ਼ਾ ਦੇ ਲੰਬਵਤ ਡਿਸਚਾਰਜ ਹੁੰਦੇ ਹਨ (ਜਦੋਂਤੇਜ਼ ਰਫ਼ਤਾਰ ਨਾਲ ਧਾਗਾ ਮੋੜਨਾ, ਮੋੜ ਦੀ ਮੋਟਾਈ ਬਹੁਤ ਛੋਟੀ ਹੈ ਜਾਂ ਚਿਪਸ ਇੱਕ ਤਿਰਛੀ ਦਿਸ਼ਾ ਵਿੱਚ ਡਿਸਚਾਰਜ ਹੋ ਗਏ ਹਨ, ਧਾਗੇ ਦੇ ਫਲੈਂਕਸ ਨੂੰ ਖਿੱਚਣਾ ਆਸਾਨ ਹੈ)।
5. ਉੱਚ-ਪੱਧਰੀ ਟੈਪਿੰਗ ਤੇਲ ਜਾਂ ਖਰਾਦ ਮੋੜਨ ਵਾਲਾ ਤੇਲ ਜਿਸ ਵਿੱਚ ਬਹੁਤ ਜ਼ਿਆਦਾ ਦਬਾਅ ਵਾਲਾ ਏਜੰਟ ਹੋਵੇ, ਵਰਤਿਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈਧਾਗੇ ਦੀ ਪ੍ਰਕਿਰਿਆ ਕਰੋਖਰਾਦ ਰਾਹੀਂ ਵਰਕਪੀਸ ਦਾ। ਵਿਸ਼ੇਸ਼ ਧਾਤ ਪ੍ਰੋਸੈਸਿੰਗ ਤੇਲ ਦੀ ਵਰਤੋਂ ਮਾੜੀ ਸ਼ੁੱਧਤਾ ਅਤੇ ਘੱਟ ਕੁਸ਼ਲਤਾ ਦੀ ਸਮੱਸਿਆ ਨੂੰ ਪੂਰਾ ਕਰ ਸਕਦੀ ਹੈ।
ਪੋਸਟ ਸਮਾਂ: ਸਤੰਬਰ-21-2021