


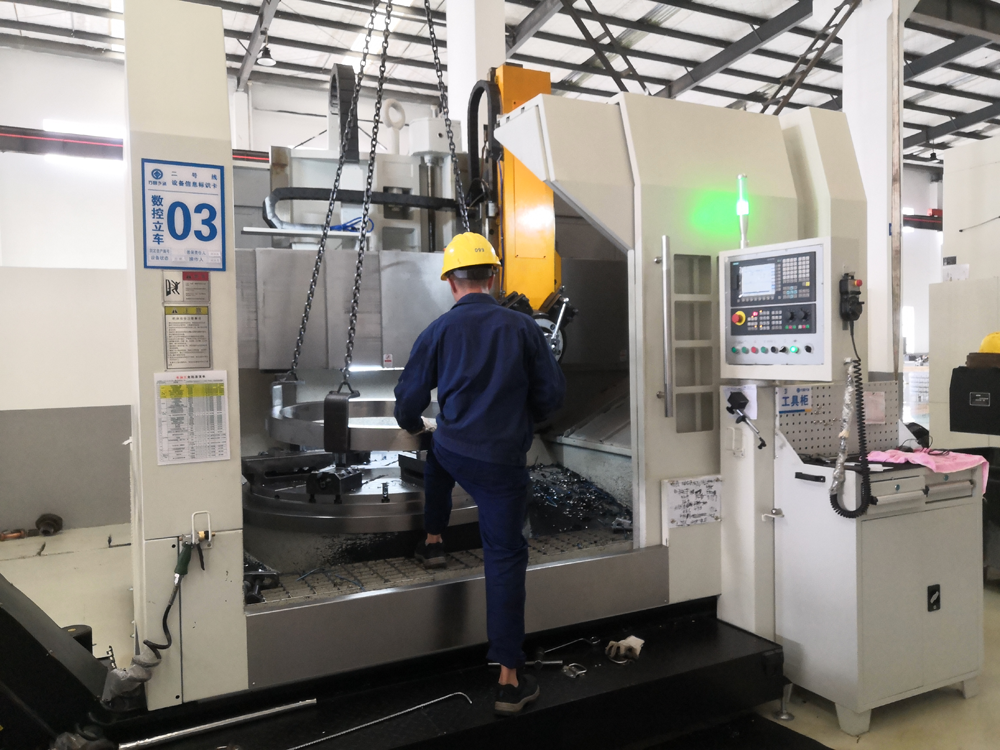
ਵੱਡੇ ਪੱਧਰ 'ਤੇਸੀਐਨਸੀ ਵਰਟੀਕਲ ਖਰਾਦਵੱਡੇ ਪੈਮਾਨੇ ਦੀਆਂ ਮਸ਼ੀਨਾਂ ਹਨ, ਜਿਨ੍ਹਾਂ ਦੀ ਵਰਤੋਂ ਵੱਡੇ ਰੇਡੀਅਲ ਮਾਪਾਂ ਅਤੇ ਮੁਕਾਬਲਤਨ ਛੋਟੇ ਧੁਰੀ ਮਾਪਾਂ, ਅਤੇ ਗੁੰਝਲਦਾਰ ਆਕਾਰਾਂ ਵਾਲੇ ਵੱਡੇ ਅਤੇ ਭਾਰੀ ਵਰਕਪੀਸਾਂ ਨੂੰ ਪ੍ਰੋਸੈਸ ਕਰਨ ਲਈ ਕੀਤੀ ਜਾਂਦੀ ਹੈ। ਉਦਾਹਰਨ ਲਈ, ਵੱਖ-ਵੱਖ ਡਿਸਕਾਂ, ਪਹੀਆਂ ਅਤੇ ਵਰਕਪੀਸਾਂ ਦੇ ਸੈੱਟਾਂ ਦੇ ਸਿਲੰਡਰ ਸਤਹ, ਅੰਤਮ ਸਤਹ, ਸ਼ੰਕੂ ਸਤਹ, ਸਿਲੰਡਰ ਛੇਕ, ਸ਼ੰਕੂ ਛੇਕ ਨੂੰ ਥ੍ਰੈੱਡਿੰਗ, ਗੋਲਾਕਾਰ ਸਤਹ, ਪ੍ਰੋਫਾਈਲਿੰਗ, ਮਿਲਿੰਗ ਅਤੇ ਪੀਸਣ ਲਈ ਵਾਧੂ ਯੰਤਰਾਂ ਦੀ ਮਦਦ ਨਾਲ ਵੀ ਪ੍ਰੋਸੈਸ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ।
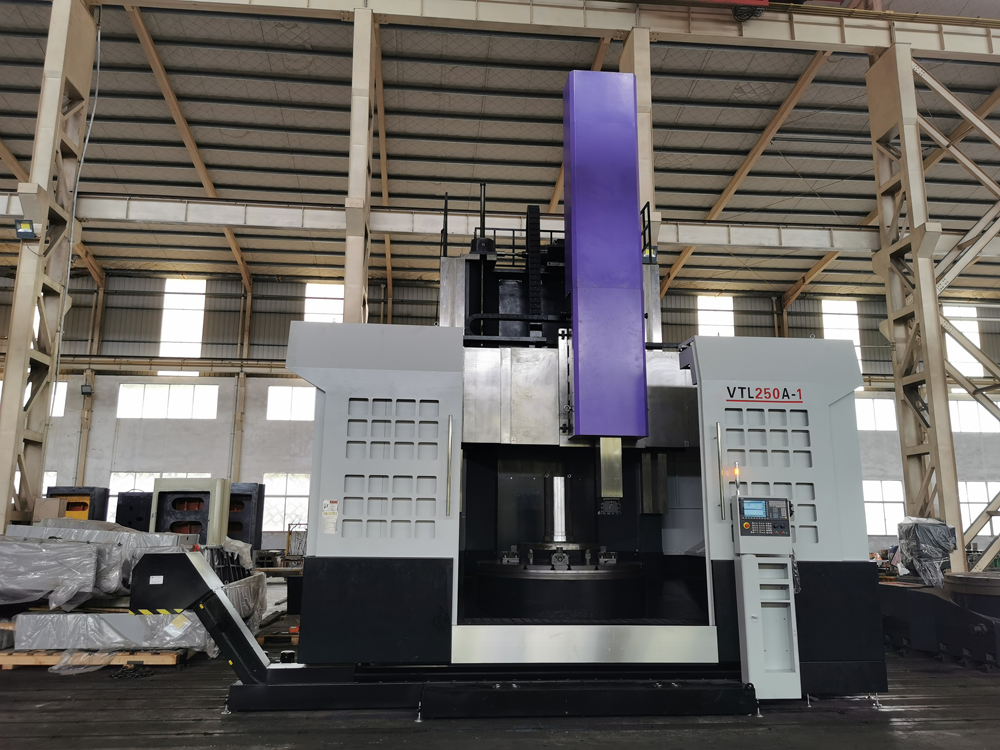
ਵੱਡੇ ਪੈਮਾਨੇ ਦਾ ਸਹਾਇਕ ਸਮਾਂਸੀਐਨਸੀ ਵੀਟੀਐਲ ਮਸ਼ੀਨਬਹੁਤ ਛੋਟਾ ਹੈ। ਇਹ ਇੱਕ ਕਲੈਂਪਿੰਗ ਵਿੱਚ ਸਾਰੀ ਪ੍ਰੋਸੈਸਿੰਗ ਸਮੱਗਰੀ ਨੂੰ ਪੂਰਾ ਕਰ ਸਕਦਾ ਹੈ। ਉੱਚ ਕਠੋਰਤਾ ਵਾਲੇ ਖੁੱਲ੍ਹੇ ਫਿਕਸਚਰ ਦੀ ਚੋਣ ਕਰਨ ਦੀ ਕੋਸ਼ਿਸ਼ ਕਰੋ, ਜੋ ਟੂਲ ਮਾਰਗ ਵਿੱਚ ਵਿਘਨ ਨਾ ਪਾ ਸਕੇ, ਅਤੇ ਸਪਿੰਡਲ ਸਟ੍ਰੋਕ ਦੀ ਸੀਮਾ ਦੇ ਅੰਦਰ ਵਰਕਪੀਸ ਦੀ ਪ੍ਰੋਸੈਸਿੰਗ ਨੂੰ ਪੂਰਾ ਕਰ ਸਕੇ। ਇੱਕ ਬਹੁਤ ਹੀ ਸਵੈਚਾਲਿਤ ਮਸ਼ੀਨ ਟੂਲ ਦੇ ਰੂਪ ਵਿੱਚ, ਵਰਤੋਂ ਦੀ ਮਿਆਦ ਦੇ ਬਾਅਦ ਵੱਖ-ਵੱਖ ਅਲਾਰਮ ਦਿਖਾਈ ਦੇਣਗੇ। ਕੁਝ ਸਿਸਟਮ ਅਸਫਲਤਾਵਾਂ ਹਨ, ਕੁਝ ਗਲਤ ਪੈਰਾਮੀਟਰ ਸੈਟਿੰਗਾਂ ਹਨ, ਅਤੇ ਕੁਝ ਮਕੈਨੀਕਲ ਅਸਫਲਤਾਵਾਂ ਹਨ। ਪੱਖੇ ਦੇ ਅਲਾਰਮ ਉਨ੍ਹਾਂ ਵਿੱਚੋਂ ਇੱਕ ਹਨ।
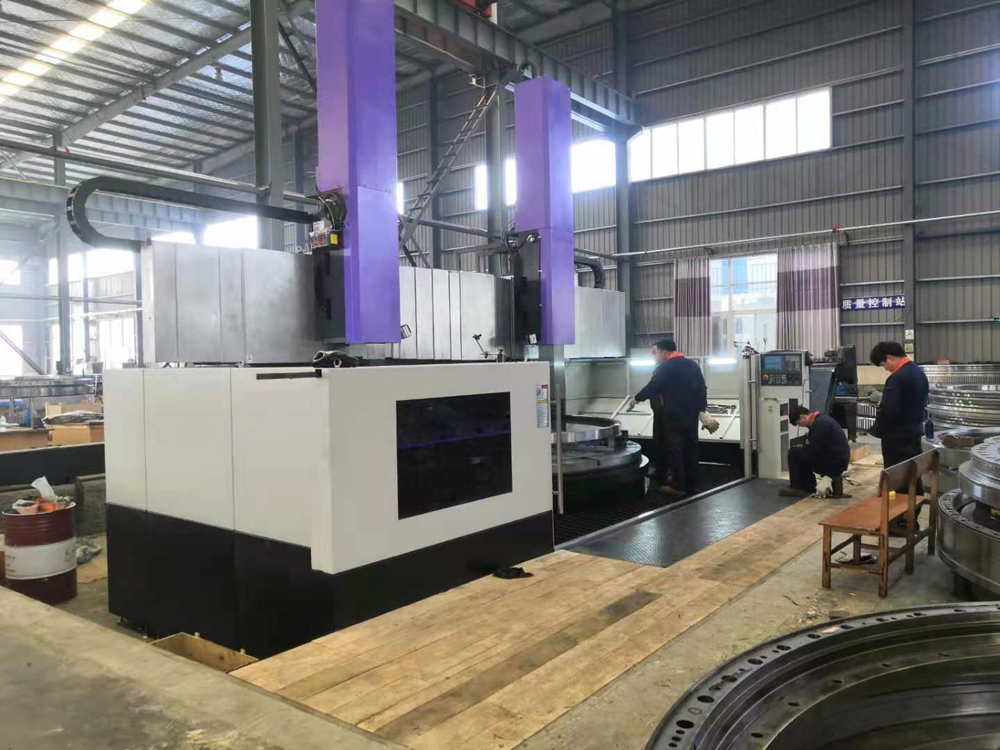 ਜਦੋਂ ਅਜਿਹੀ ਸਥਿਤੀ ਆਉਂਦੀ ਹੈ, ਤਾਂ ਪਹਿਲਾਂ ਅੰਦਰੂਨੀ ਪੱਖੇ ਦੀ ਜਾਂਚ ਕਰੋ। ਜੇਕਰ ਇਹ ਨਹੀਂ ਘੁੰਮਦਾ, ਤਾਂ ਇਸਨੂੰ ਵੱਖ ਕਰੋ ਅਤੇ ਦੇਖੋ। ਜੇਕਰ ਇਹ ਬਹੁਤ ਗੰਦਾ ਹੈ, ਤਾਂ ਇਸਨੂੰ ਲਗਾਉਣ ਤੋਂ ਪਹਿਲਾਂ ਇਸਨੂੰ ਅਲਕੋਹਲ ਜਾਂ ਗੈਸੋਲੀਨ ਨਾਲ ਸਾਫ਼ ਕਰੋ। ਜੇਕਰ ਕੋਈ ਅਲਾਰਮ ਹੈ, ਤਾਂ ਤੁਹਾਨੂੰ ਸਰਵੋ ਐਂਪਲੀਫਾਇਰ ਨੂੰ ਬਦਲਣਾ ਪਵੇਗਾ। HC ਦਿਖਾਈ ਦਿੰਦਾ ਹੈ। ਮੌਜੂਦਾ ਅਲਾਰਮ, ਮੁੱਖ ਤੌਰ 'ਤੇ DC ਸਾਈਡ 'ਤੇ ਅਸਧਾਰਨ ਕਰੰਟ ਦਾ ਪਤਾ ਲਗਾਉਣ ਲਈ, ਪਹਿਲਾਂ ਸਰਵੋ ਪੈਰਾਮੀਟਰਾਂ ਨੂੰ ਦੇਖੋ, ਅਤੇ ਫਿਰ ਮੋਟਰ ਪਾਵਰ ਲਾਈਨ ਨੂੰ ਹਟਾਓ। ਪੀਰੀਅਡ ਦੌਰਾਨ, ਸਰਵੋ ਐਂਪਲੀਫਾਇਰ ਨੂੰ ਬਦਲਣ ਲਈ ਇੱਕ ਅਲਾਰਮ ਹੁੰਦਾ ਹੈ। ਕੋਈ ਅਲਾਰਮ ਨਹੀਂ ਹੁੰਦਾ। ਇਹ ਨਿਰਧਾਰਤ ਕਰਨ ਲਈ ਕਿ ਇਹ ਮੋਟਰ ਹੈ ਜਾਂ ਪਾਵਰ ਲਾਈਨ, ਮੋਟਰ ਅਤੇ ਪਾਵਰ ਲਾਈਨ ਨੂੰ ਦੂਜੇ ਧੁਰੇ ਨਾਲ ਬਦਲੋ। ਸਮੱਸਿਆ: ਜੇਕਰ J ਡਿਸਪਲੇ 'ਤੇ ਦਿਖਾਈ ਦਿੰਦਾ ਹੈ, ਤਾਂ ਇਹ ਇਸ ਗੱਲ 'ਤੇ ਨਿਰਭਰ ਕਰਦਾ ਹੈ ਕਿ ਇਹ PC ਸਮੱਸਿਆ ਹੈ। ਜਾਂਚ ਕਰੋ ਕਿ ਕੀ ਮਦਰਬੋਰਡ, ਇੰਟਰਫੇਸ ਪਰਿਵਰਤਨ ਬੋਰਡ ਅਤੇ PCRAM ਕੰਟਰੋਲ ਬੋਰਡ ਡਿਵਾਈਸ ਸਹੀ ਹਨ, ਬਦਲੋ ਅਤੇ ਡੀਬੱਗ ਕਰੋ ਜਦੋਂ ਤੱਕ ਕਾਰਨ ਨਿਰਧਾਰਤ ਨਹੀਂ ਹੋ ਜਾਂਦਾ, ਅਤੇ ਫਿਰ ਸਮੱਸਿਆ ਦਾ ਨਿਪਟਾਰਾ ਕਰੋ।
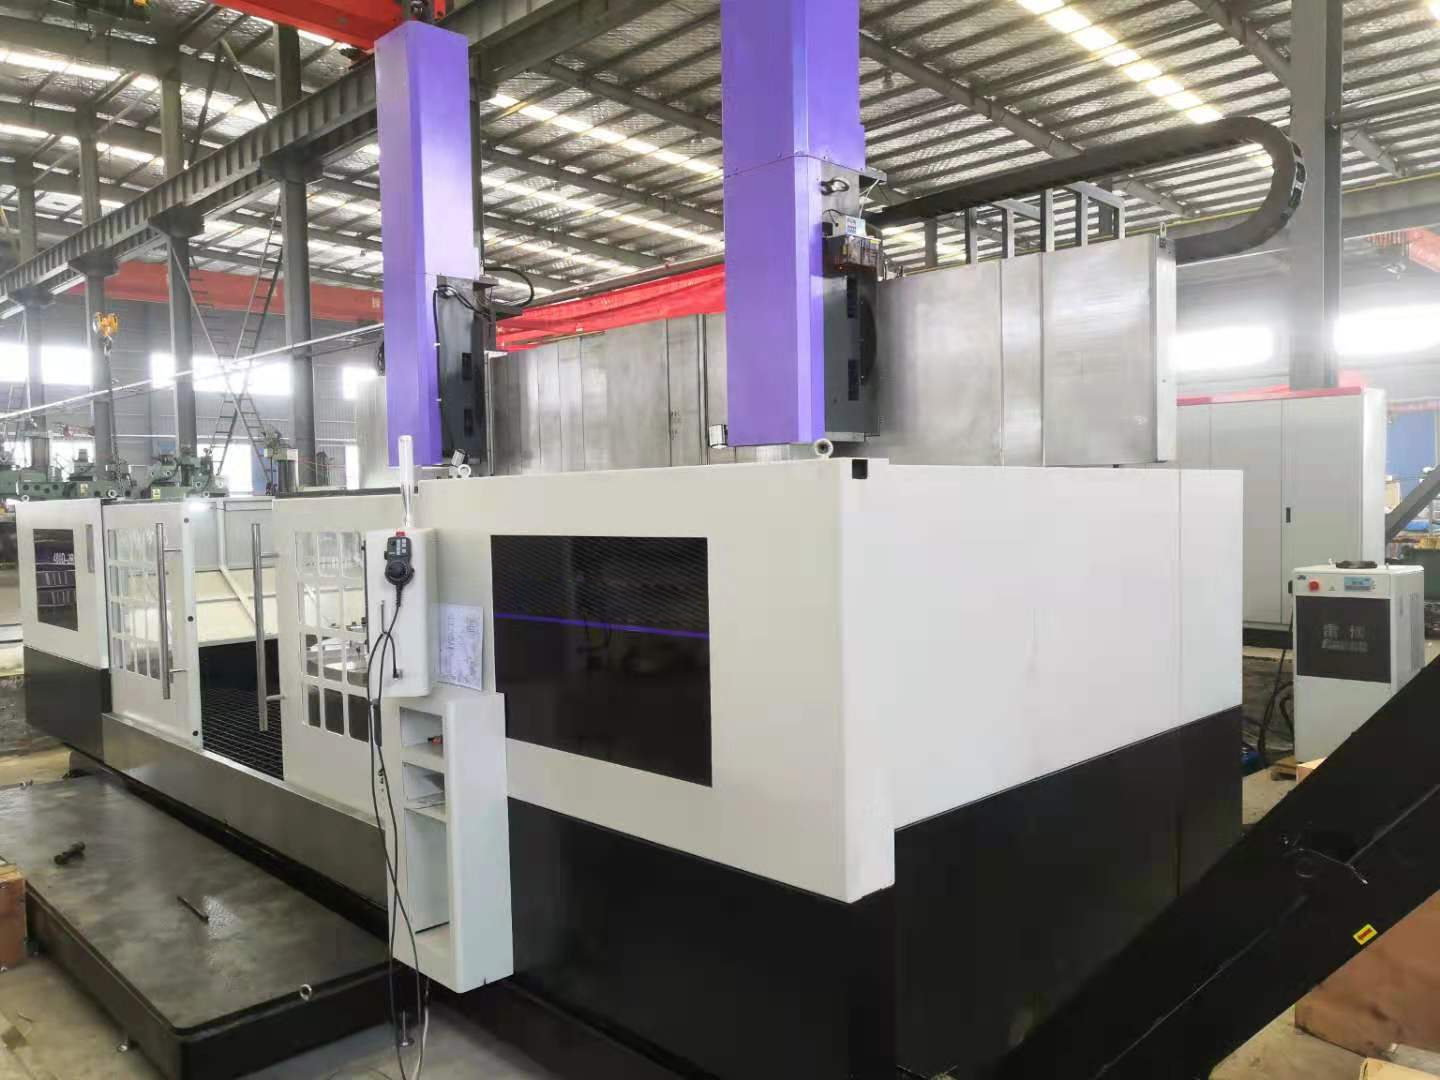
ਵੱਡੇ CNC ਦੇ ਰੱਖ-ਰਖਾਅ ਵਿੱਚ ਕਿਹੜੇ ਮਾਮਲਿਆਂ ਵੱਲ ਧਿਆਨ ਦੇਣ ਦੀ ਲੋੜ ਹੈ?VTL ਮਸ਼ੀਨਿੰਗ?
1. ਹਰ ਵਾਰ ਮੁੱਖ ਮੋਟਰ ਸ਼ੁਰੂ ਕਰਨ ਤੋਂ ਬਾਅਦ, ਸਪਿੰਡਲ ਨੂੰ ਤੁਰੰਤ ਚਾਲੂ ਨਹੀਂ ਕੀਤਾ ਜਾ ਸਕਦਾ। ਲੁਬਰੀਕੇਸ਼ਨ ਪੰਪ ਦੇ ਆਮ ਤੌਰ 'ਤੇ ਕੰਮ ਕਰਨ ਅਤੇ ਤੇਲ ਵਾਲੀ ਖਿੜਕੀ ਵਿੱਚ ਤੇਲ ਆਉਣ ਤੋਂ ਬਾਅਦ ਹੀ, ਮਸ਼ੀਨ ਟੂਲ ਨੂੰ ਕੰਮ ਕਰਨ ਦੇਣ ਲਈ ਸਪਿੰਡਲ ਨੂੰ ਸ਼ੁਰੂ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ।
2. ਪੇਚ ਦੀ ਵਰਤੋਂ ਸਿਰਫ਼ ਧਾਗੇ ਨੂੰ ਮੋੜਦੇ ਸਮੇਂ ਹੀ ਕੀਤੀ ਜਾ ਸਕਦੀ ਹੈ ਤਾਂ ਜੋ ਇਸਦੀ ਸ਼ੁੱਧਤਾ ਅਤੇ ਜੀਵਨ ਨੂੰ ਯਕੀਨੀ ਬਣਾਇਆ ਜਾ ਸਕੇ।
3. ਦੇ ਅੰਦਰ ਅਤੇ ਬਾਹਰ ਨੂੰ ਬਣਾਈ ਰੱਖੋਮਸ਼ੀਨ ਟੂਲਸਾਫ਼ ਹੋਣ ਲਈ, ਮਸ਼ੀਨ ਦੇ ਪੁਰਜ਼ੇ ਪੂਰੇ ਹਨ, ਪੇਚ ਰਾਡ ਅਤੇ ਪਾਲਿਸ਼ ਕੀਤੀਆਂ ਰਾਡ ਤੇਲ-ਮੁਕਤ ਹਨ, ਅਤੇ ਗਾਈਡ ਰੇਲ ਸਤਹਾਂ ਸਾਫ਼ ਅਤੇ ਬਰਕਰਾਰ ਹਨ।
4. ਹਰੇਕ ਲੁਬਰੀਕੇਸ਼ਨ ਪੁਆਇੰਟ ਦੇ ਲੁਬਰੀਕੇਸ਼ਨ ਦਾ ਕੰਮ ਨਿਰਧਾਰਤ ਜ਼ਰੂਰਤਾਂ ਦੇ ਅਨੁਸਾਰ ਕਰੋ (ਵੇਰਵਿਆਂ ਲਈ ਮਸ਼ੀਨ ਟੂਲ ਲੁਬਰੀਕੇਸ਼ਨ ਸਿਸਟਮ ਦੇ ਲੇਬਲ ਨਿਰਦੇਸ਼ ਵੇਖੋ)।
5. ਨਿਯਮਿਤ ਤੌਰ 'ਤੇ V-ਬੈਲਟ ਦੀ ਤੰਗੀ ਦੀ ਜਾਂਚ ਕਰੋ ਅਤੇ ਵਿਵਸਥਿਤ ਕਰੋਸੀਐਨਸੀ ਵਰਟੀਕਲ ਖਰਾਦ.
6. ਇਹ ਯਕੀਨੀ ਬਣਾਉਣ ਲਈ ਕਿ ਹੈੱਡਬਾਕਸ ਅਤੇ ਫੀਡ ਬਾਕਸ ਵਿੱਚ ਕਾਫ਼ੀ ਲੁਬਰੀਕੇਟਿੰਗ ਤੇਲ ਹੈ, ਤੇਲ ਪੰਪ ਦੀ ਕੰਮ ਕਰਨ ਦੀ ਸਥਿਤੀ ਦੀ ਜਾਂਚ ਕਰਨ ਵੱਲ ਧਿਆਨ ਦਿਓ। ਹਰੇਕ ਟੈਂਕ ਵਿੱਚ ਲੁਬਰੀਕੇਟਿੰਗ ਤੇਲ ਹਰੇਕ ਤੇਲ ਦੇ ਮਿਆਰ ਦੇ ਕੇਂਦਰ ਤੋਂ ਘੱਟ ਨਹੀਂ ਹੋਣਾ ਚਾਹੀਦਾ, ਨਹੀਂ ਤਾਂ ਮਸ਼ੀਨ ਟੂਲ ਖਰਾਬ ਲੁਬਰੀਕੇਸ਼ਨ ਕਾਰਨ ਖਰਾਬ ਹੋ ਜਾਵੇਗਾ।
7. ਇਹ ਯਕੀਨੀ ਬਣਾਉਣ ਲਈ ਕਿ ਲੁਬਰੀਕੇਟਿੰਗ ਤੇਲ ਸਾਫ਼ ਹੈ, ਬੈੱਡਸਾਈਡ ਬਾਕਸ ਦੇ ਤੇਲ ਇਨਲੇਟ ਵਿੱਚ ਤੇਲ ਫਿਲਟਰ ਦੇ ਤੇਲ ਫਿਲਟਰ ਤਾਂਬੇ ਦੇ ਜਾਲ ਨੂੰ ਹਰ ਹਫ਼ਤੇ ਸਾਫ਼ ਕਰੋ।
8. ਜਦੋਂ ਸਪਿੰਡਲ ਤੇਜ਼ ਰਫ਼ਤਾਰ ਨਾਲ ਘੁੰਮ ਰਿਹਾ ਹੋਵੇ, ਤਾਂ ਕਿਸੇ ਵੀ ਹਾਲਤ ਵਿੱਚ ਤੁਹਾਨੂੰ ਸ਼ਿਫਟਿੰਗ ਹੈਂਡਲ ਨੂੰ ਨਹੀਂ ਖਿੱਚਣਾ ਚਾਹੀਦਾ।
ਪੋਸਟ ਸਮਾਂ: ਨਵੰਬਰ-24-2021