


ਜਿਵੇਂ ਕਿ ਅਸੀਂ ਸਾਰੇ ਜਾਣਦੇ ਹਾਂ, ਆਧੁਨਿਕ ਮਸ਼ੀਨਰੀ ਨਿਰਮਾਣ ਉਦਯੋਗ ਵਿੱਚ, ਉੱਦਮਾਂ ਦੀ ਮੰਗ ਦੀ ਇੱਕ ਵਿਸ਼ਾਲ ਸ਼੍ਰੇਣੀ ਹੈਵਿਸ਼ੇਸ਼ ਮਸ਼ੀਨ ਟੂਲ. ਆਮ ਤੌਰ 'ਤੇ, ਆਮ ਡ੍ਰਿਲਿੰਗ ਮਸ਼ੀਨਾਂ ਵਿੱਚ ਉੱਚ ਕਿਰਤ ਤੀਬਰਤਾ, ਘੱਟ ਵਿਸ਼ੇਸ਼ ਪ੍ਰਦਰਸ਼ਨ, ਘੱਟ ਉਤਪਾਦਕਤਾ ਅਤੇ ਸ਼ੁੱਧਤਾ ਦੀ ਕੋਈ ਗਰੰਟੀ ਨਹੀਂ ਹੁੰਦੀ ਹੈ; ਜਦੋਂ ਕਿ ਵਿਸ਼ੇਸ਼ ਮਲਟੀ-ਹੋਲਡ੍ਰਿਲਿੰਗ ਮਸ਼ੀਨਾਂਸੁਵਿਧਾਜਨਕ, ਕਿਰਤ-ਬਚਾਉਣ ਵਾਲੇ, ਮੁਹਾਰਤ ਹਾਸਲ ਕਰਨ ਵਿੱਚ ਆਸਾਨ, ਅਤੇ ਓਪਰੇਟਿੰਗ ਗਲਤੀਆਂ ਅਤੇ ਅਸਫਲਤਾਵਾਂ ਦਾ ਸ਼ਿਕਾਰ ਨਹੀਂ ਹਨ। ਇਹ ਨਾ ਸਿਰਫ਼ ਕਾਮਿਆਂ ਦੀ ਥਕਾਵਟ ਨੂੰ ਘਟਾ ਸਕਦੇ ਹਨ, ਅਤੇ ਕਾਮਿਆਂ ਅਤੇ ਡ੍ਰਿਲਿੰਗ ਮਸ਼ੀਨਾਂ ਦੀ ਸੁਰੱਖਿਆ ਨੂੰ ਯਕੀਨੀ ਬਣਾ ਸਕਦੇ ਹਨ। ਇਹ ਸੁਰੱਖਿਅਤ ਹੈ ਅਤੇ ਡ੍ਰਿਲਿੰਗ ਮਸ਼ੀਨ ਦੀ ਉਤਪਾਦਕਤਾ ਨੂੰ ਵੀ ਸੁਧਾਰ ਸਕਦਾ ਹੈ। ਵਿਗਿਆਨ ਅਤੇ ਤਕਨਾਲੋਜੀ ਦੇ ਨਿਰੰਤਰ ਵਿਕਾਸ ਦੇ ਨਾਲ,ਵਿਸ਼ੇਸ਼ ਖੁਦਾਈ ਮਸ਼ੀਨਾਂਨਿਰਮਾਣ ਵਿੱਚ ਵਿਆਪਕ ਤੌਰ 'ਤੇ ਵਰਤੇ ਜਾਂਦੇ ਹਨ। ਦੂਜੇ ਸ਼ਬਦਾਂ ਵਿੱਚ, ਮੁਹਾਰਤ ਜਿੰਨੀ ਮਜ਼ਬੂਤ ਹੋਵੇਗੀ, ਕੰਪਨੀ ਆਪਣੇ ਉਤਪਾਦਾਂ ਦੀ ਗੁਣਵੱਤਾ ਦੀ ਗਰੰਟੀ ਓਨੀ ਹੀ ਬਿਹਤਰ ਢੰਗ ਨਾਲ ਦੇ ਸਕਦੀ ਹੈ। ਇਸ ਲਈ, ਵਿਸ਼ੇਸ਼ ਮਸ਼ੀਨ ਟੂਲਸ ਦੀ ਵਰਤੋਂ ਉੱਦਮਾਂ ਦੀ ਮੁਕਾਬਲੇਬਾਜ਼ੀ ਵਿੱਚ ਬਹੁਤ ਮਹੱਤਵਪੂਰਨ ਭੂਮਿਕਾ ਨਿਭਾਉਂਦੀ ਹੈ।
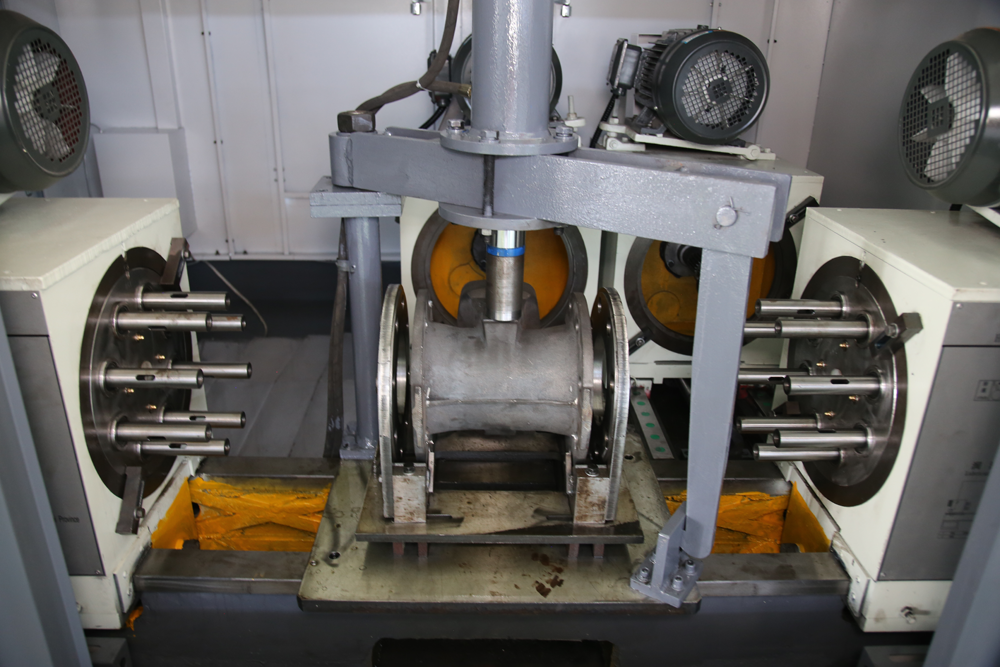
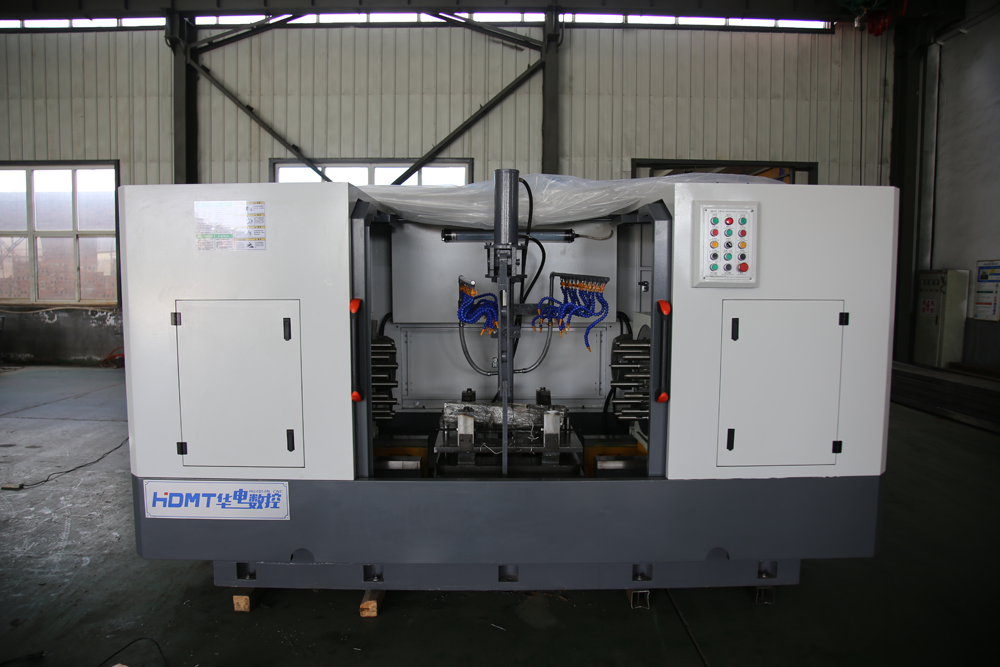
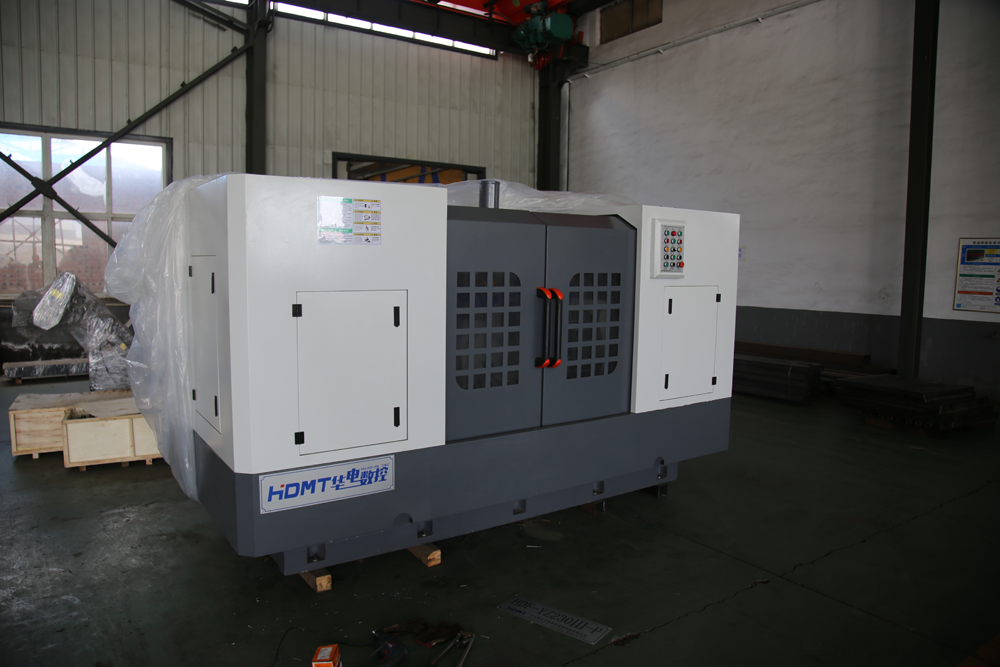
ਦਮਲਟੀ-ਹੋਲ ਡ੍ਰਿਲਿੰਗ ਮਸ਼ੀਨਸਾਡੀ ਫੈਕਟਰੀ ਦੁਆਰਾ ਤਿਆਰ ਕੀਤਾ ਗਿਆ ਹੈ ਖਾਸ ਤੌਰ 'ਤੇਵਾਲਵ ਉਦਯੋਗ. ਇਹ ਹਰ ਤਰ੍ਹਾਂ ਦੇਗੇਟ ਵਾਲਵ, ਬਟਰਫਲਾਈ ਵਾਲਵ, ਕੰਟਰੋਲ ਵਾਲਵਅਤੇ ਹੋਰ ਵਾਲਵ। ਕਾਸਟ ਸਟੀਲ ਜਾਂ ਕਾਸਟ ਆਇਰਨ ਦੇ ਬਣੇ ਤਿੰਨ- ਜਾਂ ਦੋ-ਪਾਸੜ ਫਲੈਂਜ ਹੋ ਸਕਦੇ ਹਨਡ੍ਰਿਲ ਅਤੇ ਟੈਪ ਕੀਤਾਉਸੇ ਸਮੇਂ। ਵਾਲਵ ਕੁਸ਼ਲਤਾ ਵਿੱਚ ਹੈਰਾਨੀਜਨਕ ਵਾਧੇ ਤੋਂ ਇਲਾਵਾ, ਹੋਰ ਮੁੱਖ ਐਪਲੀਕੇਸ਼ਨ ਖੇਤਰ, ਜਿਵੇਂ ਕਿ ਪੰਪ ਬਾਡੀਜ਼, ਆਟੋ ਪਾਰਟਸ, ਇੰਜੀਨੀਅਰਿੰਗ ਮਸ਼ੀਨਰੀ ਅਤੇ ਹੋਰ ਹਿੱਸਿਆਂ ਦੀ ਪ੍ਰੋਸੈਸਿੰਗ, ਨੂੰ ਵੀ ਵਰਕਪੀਸ 'ਤੇ ਅੰਤ ਦੇ ਛੇਕ, ਵਿਚਕਾਰਲੇ ਛੇਕ, ਟੇਪਰਡ ਛੇਕ ਅਤੇ ਗੋਲਾਕਾਰ ਛੇਕ ਦੀ ਇੱਕੋ ਸਮੇਂ ਡ੍ਰਿਲਿੰਗ ਲਈ ਵਰਤਿਆ ਜਾ ਸਕਦਾ ਹੈ। ਛੇਕ ਪ੍ਰੋਸੈਸਿੰਗ। ਮਲਟੀ-ਮੋਰੀ ਡ੍ਰਿਲਇਸ ਵਿੱਚ ਹਾਈਡ੍ਰੌਲਿਕ ਅਤੇ ਸੰਖਿਆਤਮਕ ਨਿਯੰਤਰਣ ਪ੍ਰਣਾਲੀ ਦੇ ਦੋ ਢੰਗ ਹਨ, ਜੋ ਆਟੋਮੇਸ਼ਨ, ਉੱਚ ਸ਼ੁੱਧਤਾ, ਬਹੁ-ਵੰਨ-ਸੁਵੰਨਤਾ ਅਤੇ ਵੱਡੇ ਪੱਧਰ 'ਤੇ ਉਤਪਾਦਨ ਨੂੰ ਮਹਿਸੂਸ ਕਰ ਸਕਦੇ ਹਨ।
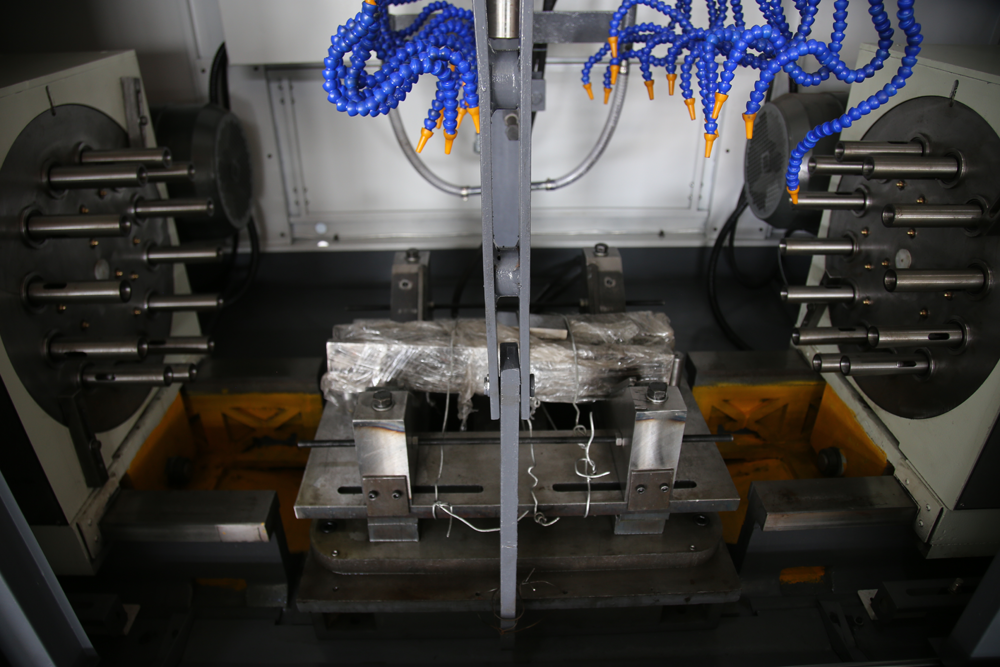
ਵਰਤਣ ਵੇਲੇ ਕੁਝ ਸਾਵਧਾਨੀਆਂ ਵੀ ਹਨਮਲਟੀ-ਹੋਲ ਡ੍ਰਿਲਸ. ਅਸੀਂ ਇਸਦੇ ਲਈ ਹੇਠ ਲਿਖਿਆ ਸਾਰ ਤਿਆਰ ਕੀਤਾ ਹੈ:
1) ਡ੍ਰਿਲ ਬਿੱਟ ਨੂੰ ਵਿਅਕਤੀਗਤ ਤੌਰ 'ਤੇ ਅਨੁਕੂਲਿਤ ਅਤੇ ਪੈਕ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ, ਅਤੇ ਵਾਈਬ੍ਰੇਸ਼ਨ ਅਤੇ ਟੱਕਰ ਤੋਂ ਬਚਣ ਲਈ ਇਸਨੂੰ ਆਵਾਜਾਈ ਦੌਰਾਨ ਮਜ਼ਬੂਤੀ ਨਾਲ ਫਿਕਸ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ।
2) ਡ੍ਰਿਲ ਬਿੱਟ ਦੇ ਵਿਆਸ ਨੂੰ ਮਾਪਣ ਲਈ, ਮਕੈਨੀਕਲ ਸੰਪਰਕ ਦੁਆਰਾ ਜ਼ਖਮੀ ਹੋਣ ਤੋਂ ਬਚਣ ਲਈ ਇੱਕ ਗੈਰ-ਸੰਪਰਕ ਮਾਪਣ ਵਾਲੇ ਯੰਤਰ ਜਿਵੇਂ ਕਿ ਇੱਕ ਟੂਲ ਮਾਈਕ੍ਰੋਸਕੋਪ ਦੀ ਵਰਤੋਂ ਕਰੋ।
3) ਦਮਲਟੀ-ਸਪਿੰਡਲ ਡ੍ਰਿਲਿੰਗਪਾਵਰ ਹੈੱਡ ਨੂੰ ਵਰਤੋਂ ਦੌਰਾਨ ਡ੍ਰਿਲਿੰਗ ਟੈਂਪਲੇਟ ਪੋਜੀਸ਼ਨਿੰਗ ਰਿੰਗ ਦੀ ਵਰਤੋਂ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ, ਤਾਂ ਜੋ ਸਪਿੰਡਲ 'ਤੇ ਸਥਾਪਤ ਡ੍ਰਿਲ ਬਿੱਟ ਦੀ ਲੰਬਾਈ ਨੂੰ ਇਕਸਾਰ ਹੋਣ ਲਈ ਐਡਜਸਟ ਕੀਤਾ ਜਾ ਸਕੇ। ਮਲਟੀ-ਸਪਿੰਡਲਡ੍ਰਿਲਿੰਗ ਮਸ਼ੀਨਾਂਇਸ ਨੁਕਤੇ ਵੱਲ ਵਧੇਰੇ ਧਿਆਨ ਦੇਣਾ ਚਾਹੀਦਾ ਹੈ, ਤਾਂ ਜੋ ਹਰੇਕ ਸਪਿੰਡਲ ਦੀ ਡ੍ਰਿਲਿੰਗ ਡੂੰਘਾਈ ਸਰਬਸੰਮਤੀ ਨਾਲ ਹੋਵੇ।
4) ਡ੍ਰਿਲ ਦੇ ਕੱਟਣ ਵਾਲੇ ਕਿਨਾਰੇ ਦੇ ਘਿਸਾਅ ਦੀ ਜਾਂਚ ਕਰੋ।
5) ਦਮਲਟੀ-ਹੋਲ ਡ੍ਰਿਲਿੰਗ ਮਸ਼ੀਨਸਪਿੰਡਲ ਅਤੇ ਚੱਕ ਦੀ ਸੰਘਣਤਾ ਦੀ ਨਿਯਮਿਤ ਤੌਰ 'ਤੇ ਜਾਂਚ ਕਰਨੀ ਚਾਹੀਦੀ ਹੈ। ਮਾੜੀ ਸੰਘਣਤਾ ਕਾਰਨ ਛੋਟੇ-ਵਿਆਸ ਵਾਲੇ ਡ੍ਰਿਲ ਟੁੱਟ ਜਾਣਗੇ ਅਤੇ ਛੇਕ ਦਾ ਵਿਆਸ ਵਧ ਜਾਵੇਗਾ। ਮਾੜੀ ਕਲੈਂਪਿੰਗ ਫੋਰਸ ਅਸਲ ਗਤੀ ਨੂੰ ਨਿਰਧਾਰਤ ਗਤੀ ਨਾਲ ਅਸੰਗਤ ਬਣਾ ਦੇਵੇਗੀ। ਡ੍ਰਿਲ ਬਿੱਟਾਂ ਵਿਚਕਾਰ ਫਿਸਲਣ ਹੋਵੇਗਾ।
6) ਚੱਕ 'ਤੇ ਮਲਟੀ-ਹੋਲ ਡ੍ਰਿਲ ਬਿੱਟ ਦੀ ਕਲੈਂਪਿੰਗ ਲੰਬਾਈ ਡ੍ਰਿਲ ਸ਼ੈਂਕ ਦੇ ਵਿਆਸ ਤੋਂ 4 ਤੋਂ 5 ਗੁਣਾ ਹੈ ਜਿਸ ਨੂੰ ਮਜ਼ਬੂਤੀ ਨਾਲ ਕਲੈਂਪ ਕੀਤਾ ਜਾਣਾ ਹੈ।
7) ਹਮੇਸ਼ਾ ਸਪਿੰਡਲ ਦੀ ਜਾਂਚ ਕਰੋ। ਡ੍ਰਿਲਿੰਗ ਦੌਰਾਨ ਟੁੱਟੀਆਂ ਡ੍ਰਿਲਾਂ ਅਤੇ ਅੰਸ਼ਕ ਛੇਕਾਂ ਨੂੰ ਰੋਕਣ ਲਈ ਮੁੱਖ ਸ਼ਾਫਟ ਨੂੰ ਹਿਲਾਇਆ ਨਹੀਂ ਜਾ ਸਕਦਾ।
8) ਮਲਟੀ-ਹੋਲ ਡ੍ਰਿਲ ਦੇ ਵਰਕਬੈਂਚ 'ਤੇ ਪੋਜੀਸ਼ਨਿੰਗ ਸਿਸਟਮ ਮਜ਼ਬੂਤੀ ਨਾਲ ਸਥਿਤ ਹੈ ਅਤੇ ਸਮਤਲ ਰੱਖਿਆ ਗਿਆ ਹੈ, ਜੋ ਡ੍ਰਿਲ ਬਿੱਟ ਦੀ ਉਮਰ ਵਧਾਉਂਦਾ ਹੈ ਅਤੇ ਉਤਪਾਦਨ ਲਾਗਤ ਅਤੇ ਖਰਚ ਨੂੰ ਘਟਾਉਂਦਾ ਹੈ। ਬਹੁਤ ਜ਼ਿਆਦਾ ਪੀਸਣ ਦਾ ਪ੍ਰਭਾਵ ਉਲਟ ਹੁੰਦਾ ਹੈ।
ਪੋਸਟ ਸਮਾਂ: ਨਵੰਬਰ-20-2021